


الشركة المصنعة لمحطات عمل الروبوت المخصصة وأنظمة الليزر



مقارنة شاملة بين اللحام بالليزر الروبوتي واللحام بالليزر. لحام MIG و TIG: أيهما مناسب لك?
اللحام بالليزر الروبوتي مقابل اللحام بالليزر الروبوتي. أنا/أنت: ما هي العملية التي تناسب إنتاجك؟?
في مقالتنا السابقة, لقد قدمنا لمحة مفصلة عن المبادئ, مكونات النظام, وسيناريوهات تطبيق اللحام بالليزر الآلي. بعد قراءتها, يسأل العديد من القراء بشكل طبيعي: هل هو حقًا أفضل من لحام MIG أو TIG الذي أستخدمه حاليًا?
الجواب ليس نهائيًا أن "اللحام بالليزر هو الأفضل". بينما يوفر اللحام بالليزر الآلي مزايا كبيرة في سيناريوهات محددة, ME التقليدية (غاز خامل معدني) أو تي آي جي (التنغستن غاز خامل) ويظل اللحام هو الخيار الأنسب في حالات أخرى. توفر هذه المقالة مقارنة موضوعية عبر أربعة أبعاد رئيسية وهي السرعة, المنطقة المتأثرة بالحرارة, التوافق المادي, والتكلفة الإجمالية — لمساعدتك على اتخاذ قرار مستنير بناءً على خصائص منتجك ومتطلبات الإنتاج.
1. مقارنة سرعة اللحام
اللحام بالليزر الروبوتي: يوفر ميزة واضحة على الأوراق الرقيقة (≥5 ملم), تصل عادة إلى 50-150 ملم/ ثانية. يمكن أن يصل بسهولة إلى 80-120 مم/ثانية 1 ملم من الفولاذ المقاوم للصدأ و40-60 ملم/ثانية 2 ملم سبائك الألومنيوم. تتيح الأتمتة أوقات دورات سريعة وقدرة إنتاجية إجمالية عالية.
لحام MIG الروبوتي: يوفر سرعات معتدلة ويعمل باستمرار على صفائح متوسطة إلى سميكة, ولكنه بشكل عام أبطأ من اللحام بالليزر, خاصة عندما تكون هناك حاجة إلى تمريرات متعددة, أو يجب تنظيف الترشيش.
لحام تيغ (يدوي أو آلي): أبطأ طريقة, عادةً ما تكون سرعة اللحام بالليزر 1/4-1/5 فقط, ويستخدم عادة للتطبيقات التي تتطلب جودة تشطيب سطحية عالية للغاية.
ملخص: يعد اللحام بالليزر هو الخيار المفضل للصفائح الرقيقة وإنتاج الدفعات عالية السرعة; يوفر لحام MIG ميزة السرعة للمكونات الهيكلية ذات الصفائح السميكة.
2. مقارنة المنطقة المتأثرة بالحرارة (المخاطر) والتشويه
اللحام بالليزر الروبوتي: تنتج الطاقة عالية التركيز منطقة صغيرة جدًا متأثرة بالحرارة (0.1-1 ملم) والحد الأدنى من تشويه الشغل. مناسبة بشكل خاص للمكونات الدقيقة والهياكل ذات الجدران الرقيقة.
لحام ميغ: يؤدي ارتفاع مدخلات الحرارة إلى منطقة أكبر متأثرة بالحرارة, مما يجعل التشويه أكثر احتمالا وغالبا ما يتطلب استقامة إضافية.
لحام تيغ: ينتج عن مدخلات الحرارة التي يمكن التحكم فيها منطقة متأثرة بالحرارة أصغر من MIG, ولكنها لا تزال أكبر بكثير من اللحام بالليزر.
ملخص: يوفر اللحام بالليزر مزايا كبيرة للصفائح الرقيقة, سبائك الألومنيوم, والمكونات الدقيقة الحساسة للتشويه.

3. مقارنة ملاءمة المواد
المواد المختلفة لها متطلبات مختلفة إلى حد كبير لعمليات اللحام. يتفوق اللحام بالليزر في الصفائح الرقيقة, مواد عاكسة للغاية (الألومنيوم, نحاس), والمفاصل المعدنية المختلفة, في حين أن MIG أكثر قدرة على التكيف مع ألواح الصلب الكربوني السميك والمكونات ذات الفجوات الكبيرة. TIG مناسب للتطبيقات التي تتطلب معايير عالية للغاية لمظهر اللحام والنقاء.
مع ظهور مركبات الطاقة الجديدة والتصميم خفيف الوزن, الاستخدام الواسع النطاق لسبائك الألومنيوم, الصلب المشكلة على الساخن, وقد وضعت التركيبات المعدنية المختلفة مثل النحاس والألمنيوم متطلبات أعلى على مدخلات الحرارة والتحكم في التشوه أثناء اللحام. في هذه السيناريوهات, يُظهر اللحام بالليزر الآلي تدريجياً مزايا فريدة بسبب الحد الأدنى من المنطقة المتأثرة بالحرارة وقدرات اللحام المعدنية المتباينة الممتازة. إنها مناسبة بشكل خاص للمكونات التي تتطلب توازنًا بين البنية خفيفة الوزن والقوة, مثل أجسام السيارات وصواني البطارية.
4. مقارنة التكلفة الشاملة
الاستثمار الأولي: أنظمة اللحام بالليزر هي الأكثر تكلفة, MIG هو الأقل تكلفة, ويقع TIG في المنتصف.
تكاليف التشغيل: يتطلب اللحام بالليزر عددًا أقل من المواد الاستهلاكية ومعالجة أقل, مما يؤدي إلى انخفاض التكاليف على المدى الطويل; يتضمن MIG استهلاكًا مستمرًا للأسلاك; لدى TIG تكاليف عمالة أعلى.
العائد على الاستثمار (عائد الاستثمار): في تطبيقات الصفائح الرقيقة ذات الحجم الكبير, عادةً ما يحقق اللحام بالليزر عائدًا على الاستثمار خلال 18 إلى 24 شهرًا; تحقق MIG عائد الاستثمار بشكل أسرع في تطبيقات الصفائح السميكة للأغراض العامة.
جدول المقارنة
| معايير المقارنة | اللحام بالليزر الروبوتي | لحام MIG الروبوتي | لحام تيغ (يدوي / آلي) | التطبيقات الموصى بها |
| سرعة اللحام | سريع للغاية (50–150 ملم/ ثانية) | معتدل | بطيء جدًا | يوصى باللحام بالليزر لإنتاج صفائح رقيقة بسرعة عالية |
| المنطقة المتأثرة بالحرارة | صغير جدًا (0.1-1 ملم), الحد الأدنى من التشويه | أكبر | معتدل | أجزاء رقيقة دقيقة, سبائك الألومنيوم: اختر الليزر |
| توافق المواد | ممتاز للصفائح الرقيقة, مواد عاكسة للغاية, معادن متباينة | قوي للفولاذ الكربوني السميك والفولاذ المقاوم للصدأ | مناسبة لجميع المواد تقريبًا, وخاصة السبائك عالية الأداء | معادن متباينة, الألومنيوم رقيقة: اختر الليزر; فولاذ سميك: اختر لي |
| جودة حبة اللحام | جمالي, لا ترشيش, الانصهار الذاتي | ترشيش الحاضر, يتطلب التنظيف | أعلى جودة جمالية | للمتطلبات البصرية العالية: اختر TIG أو الليزر |
| الاستثمار الأولي | عالي | قليل | معتدل | خرطوم ليزر لحجم كبير; MIG للحجم المتوسط إلى المنخفض |
| تكاليف التشغيل طويلة الأجل | قليل (الحد الأدنى من المواد الاستهلاكية, الحد الأدنى من المعالجة اللاحقة) | معتدل (استهلاك سلك اللحام) | عالية نسبيا (تَعَب + وقت) | يعد الليزر أكثر فعالية من حيث التكلفة لإنتاج دفعات من الصفائح الرقيقة |
| التوصيات الشاملة | أوراق رقيقة, دقة عالية, حجم كبير | صفائح سميكة, المكونات الهيكلية, فجوات كبيرة | دفعات صغيرة, معايير جمالية عالية, سبائك معقدة | اختيار مرن يعتمد على السُمك وحجم الإنتاج |

معايير المقارنة روبوت اللحام بالليزر روبوت لحام MIG لحام TIG (يدوي / آلي) التطبيقات الموصى بها سرعة اللحام سريعة للغاية (50–150 ملم/ ثانية) معتدل بطيء جداً صفائح رقيقة إنتاج عالي السرعة: اختر المنطقة المتأثرة بالحرارة بالليزر (المخاطر) صغير جدًا (0.1-1 ملم), الحد الأدنى من التشويه أجزاء رقيقة كبيرة ومتوسطة الدقة, سبائك الألومنيوم: اختر صفائح رقيقة متوافقة مع مادة الليزر, مواد عاكسة للغاية, معادن متباينة: أوراق سميكة ممتازة, الصلب الكربوني, الفولاذ المقاوم للصدأ قوي ومناسب لجميع المواد تقريبًا, وخاصة السبائك عالية الأداء, معادن متباينة, والألمنيوم الرقيق - اختر الليزر; الفولاذ السميك - اختر MIG Weld Quality Aesthetic, لا ترشيش, الانصهار الذاتي ترشيش موجود, يتطلب التنظيف أعلى جودة جمالية - اختر TIG أو الليزر الاستثمار الأولي منخفض مرتفع متوسط مرتفع إنتاج كبير الحجم - اختر الليزر, إنتاج متوسط إلى منخفض: أنا; انخفاض تكاليف التشغيل على المدى الطويل (عدد أقل من المواد الاستهلاكية, الحد الأدنى من المعالجة اللاحقة); معتدل (استهلاك سلك اللحام); أعلى (تَعَب + وقت); لإنتاج دفعة من الصفائح الرقيقة, الليزر أكثر فعالية من حيث التكلفة بشكل عام; يوصى بها للصفائح الرقيقة, دقة عالية, والإنتاج العالي; للوحات السميكة, المكونات الهيكلية, فجوات كبيرة, دفعات صغيرة, متطلبات جمالية عالية, والسبائك المعقدة, اختر بمرونة بناءً على السُمك وحجم الإنتاج.
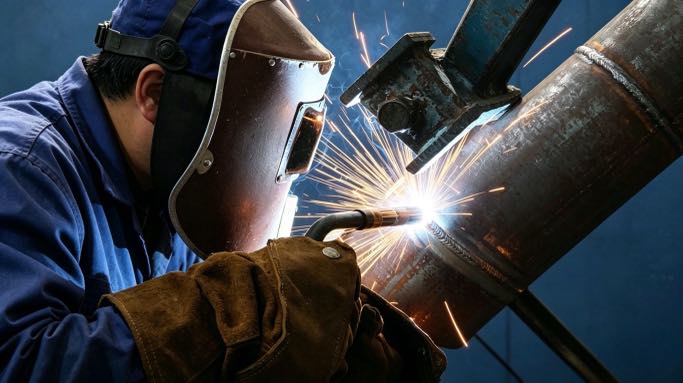
كيفية اختيار عملية اللحام الأنسب لاحتياجاتك بسرعة?
استخدم إطار اتخاذ القرار التالي لإجراء تقييم سريع:
أوراق رقيقة (≥5mm) + إنتاجية عالية + متطلبات تشويه منخفضة ← إعطاء الأولوية للحام بالليزر الآلي
صفائح سميكة (>6مم) الصلب الكربوني + فجوات كبيرة + أولوية القوة الهيكلية → إعطاء الأولوية لحام MIG الآلي
دفعات صغيرة + متطلبات جمالية عالية للغاية + السبائك المعقدة → إعطاء الأولوية لحام TIG
معادن متباينة (على سبيل المثال, النحاس والألومنيوم) أو مواد عاكسة للغاية → يوفر اللحام بالليزر مزايا كبيرة
لا توجد عملية لحام واحدة "أفضل".; فقط العملية التي تتوافق بشكل أفضل مع متطلبات الإنتاج.

معاينة المادة التالية: تطبيقات اللحام بالليزر الآلي في اتجاهات تخفيف الوزن في السيارات - كيفية استخدام تقنية الليزر لتحقيق أخف وزنًا, أقوى, والمزيد من هياكل المركبات وأنظمة البطاريات الموفرة للطاقة.
تحديد هوية المؤلف
خبير في تكامل نظام اللحام الآلي مع أكثر 12 سنوات من الخبرة في الصناعة. لقد انتهت شركتي 26 سنوات من الخبرة المهنية, يحمل أكثر من 40 التقنيات الحاصلة على براءة اختراع, وقد أكمل بنجاح 1,500 المشاريع في جميع أنحاء العالم (تقريبًا 70% منها خلايا اللحام الروبوتية, بإجمالي أكثر من 1,000 وحدات). الشركة حاصلة على شهادة الاتحاد الأوروبي CE (رقم الشهادة: م.2026.206.C134866) ويتوافق مع EN 60204-1:2018 و إن إسو 12100:2010 المعايير. لقد ساعدت العديد من شركات التصنيع طوال عملية تنفيذ محطة عمل اللحام الآلي, من الاختيار إلى إطلاق الإنتاج.
تم التحديث: يمكن 2026
المشاركات ذات الصلة

عائد الاستثمار لمواقف الروبوت: كم يكلفك اللحام اليدوي فعليًا؟?
الرأس و Tailstock مقابل. النوع L مقابل. محدد موضع الروبوت من النوع U: كيفية الاختيار حسب شكل قطعة العمل

عائد الاستثمار لخلية اللحام الروبوتية غير المبرمجة: دليل عملي لتطبيقات الفولاذ الإنشائي

رد فعل عنيف, صلابة, والانجراف الحراري: المواصفات الثلاثة المخفية التي تحدد أداء محدد موضع اللحام

كيف تتشكل عيوب اللحام الآلي - وإلى أي مدى يمكن لجهاز تحديد موضع الروبوت إصلاحه?
