


Produttore di workstation robotizzate personalizzate e sistemi laser



Guida alla manutenzione delle celle di saldatura robotizzata: Migliori pratiche, Programma & Risoluzione dei problemi 2026
Una buona manutenzione prolunga la vita dell'apparecchiatura del 30%+
Una cella di saldatura robotizzata è una macchina di precisione, non un “impostalo e dimenticalo” scatola nera.
Basato sui dati di monitoraggio di 100+ progetti di distribuzione effettivi,le apparecchiature adeguatamente mantenute hanno una durata media 30-50% più a lungo delle attrezzature trascurate. Con lo stesso $100,000 investimento, l'attrezzatura ben mantenuta dura 8-10 anni, mentre le apparecchiature trascurate potrebbero guastarsi all'interno 3-5 anni.
Questa guida fornisce un sistema di manutenzione completo: liste di controllo giornaliere/settimanali/mensili/trimestrali/annuali, cura dei componenti critici, risoluzione dei problemi relativi ai guasti comuni, e budget dei costi di manutenzione.
1. Liste di controllo per la manutenzione
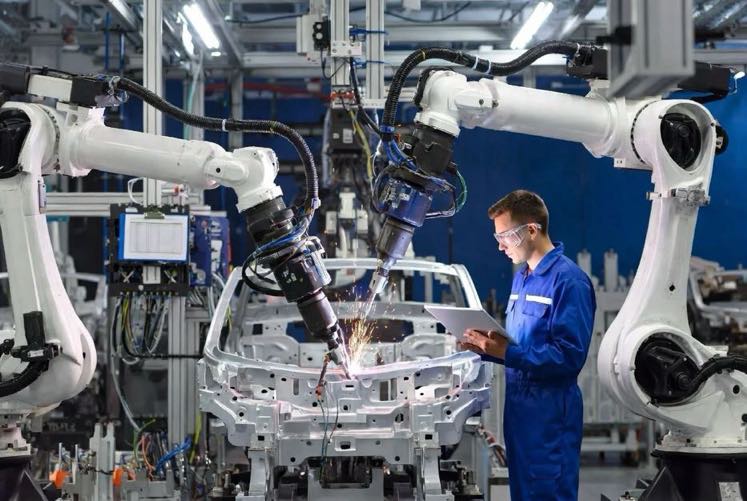
Quotidiano (Ogni turno): Controllare l'usura della punta di contatto, schizzi dagli ugelli, allentamento del sensore di collisione, operazione di pulizia della torcia, integrità della recinzione di sicurezza/della barriera fotoelettrica, funzione del pulsante di arresto di emergenza, condizioni del rivestimento del filo, e lo stato del cavo di saldatura.
Settimanale: Controllare l'usura e i detriti del rullo trainafilo, la bobina del filo si aggroviglia/ruggine, livello/perdite del sistema di raffreddamento, Usura del perno/morsetto dell'utensile del posizionatore, esterno del braccio robotico, e il funzionamento della ventola di raffreddamento del quadro elettrico.
Mensile: Controllare il livello/perdite dell'olio della scatola del cambio (Assi J1-J3 e J4-J6), allarme di bassa tensione della batteria del robot, spie del relè di sicurezza, usura/inceppamento della catena portacavi, e la tenuta del collegamento a terra.
Trimestrale: Cambiare l'olio del cambio (Assi J4-J6), controllare i finecorsa dell'asse, pulire la fonte di alimentazione e la polvere dell'armadio elettrico, e serrare i bulloni della recinzione di sicurezza.
Annualmente: Cambiare l'olio del cambio (Assi J1-J3), eseguire la calibrazione di precisione del robot (TCP e sistemi di coordinate), calibrare la fonte di alimentazione, ispezionare il sistema di sicurezza, e sostituire i materiali di consumo critici in base alla durata di servizio.
2. Cura dei componenti critici
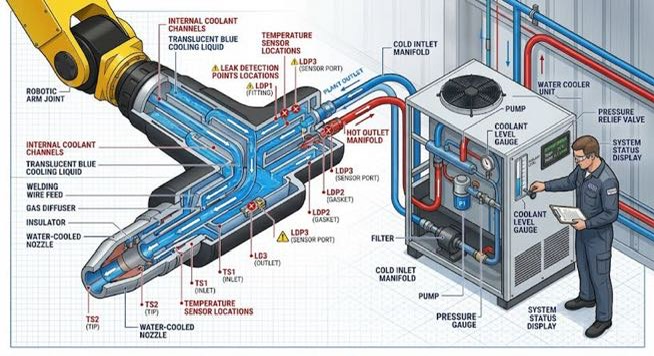
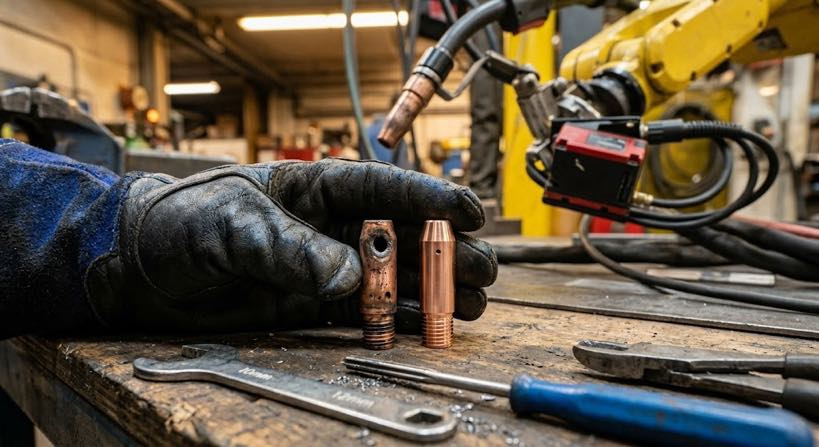
Sistema di torcia: La punta di contatto è la vita normale 8-16 ore di saldatura continua. Sostituire quando il foro si allarga, l'alimentazione del filo diventa difficile, o l'arco diventa instabile. La vita normale dell'ugello è 40-80 ore. Sostituire quando l'accumulo di schizzi è abbondante o si verifica una deformazione. Testare mensilmente la funzione di attivazione del sensore di collisione. Dopo la sostituzione della torcia, la forza del grilletto deve essere ricalibrata.
Sistema di alimentazione del filo: Controllare settimanalmente il rullo trainafilo. Sostituire quando le scanalature si usurano o scivolano. Diametri di filo diversi richiedono profili di scanalatura diversi. Controllare la guaina ogni due settimane. Sostituire quando è presente piegatura o usura della parete interna. Il filo di alluminio richiede un rivestimento in Teflon. Per sistemi push-pull (saldatura dell'alluminio), controllare mensilmente l'usura dell'ingranaggio del motore di trazione.
Posizionatore: Cambiare l'olio del cambio ogni 2,000-3,000 ore. Esaminare rumori insoliti o aumenti anomali della temperatura. Controllare i cuscinetti trimestralmente. Sostituirlo se si riscontra un gioco eccessivo o inceppamento. Controllare settimanalmente i perni di posizionamento dell'attrezzatura. L'usura superiore a 0,2 mm influisce sulla precisione del rilevamento della cucitura del robot.
Braccio robotico: Cambiare l'olio del riduttore per gli assi J1-J3 ogni 2,000-3,000 ore. Cambio per assi J4-J6 ogni 1,000-1,500 ore. Utilizzare solo l'olio specificato dal produttore. Sostituire la batteria ogni 1-2 anni. Quando appare l'allarme di bassa tensione, sostituire con l'alimentazione. Controllare i sigilli trimestralmente. Macchie o gocce di olio indicano perdite.
3. 10 Guasti comuni e risoluzione rapida dei problemi
| # | Sintomo di guasto | Possibile causa | Risoluzione dei problemi |
| 1 | “Bassa tensione della batteria” allarme | La durata della batteria è scaduta | Sostituire la batteria con l'alimentazione accesa, ricalibrare il punto zero |
| 2 | Arco instabile, frequente rottura dell'arco | Punta di contatto usurata/alimentazione del filo inadeguata/massa scadente | Sostituire la punta di contatto, controllare la fodera, stringere il terreno |
| 3 | Spostamento della posizione del cordone di saldatura | Deriva del posizionamento TCP/parte/deriva del posizionatore imprecisa | Ricalibrare TCP, controllare l'apparecchio, calibrare il posizionatore zero |
| 4 | “Sovraccarico del servo” allarme | Sovraccarico/interferenza sul percorso/bloccaggio del cambio | Controllare il carico, correre lentamente per trovare il punto di interferenza |
| 5 | Spruzzi eccessivi | Flusso gas basso/parametri errati/ugello bloccato | Controllare la bombola del gas, regolare i parametri, ugello pulito |
| 6 | Il motore del trainafilo non funziona | Rullo di alimentazione inceppato/guasto del motore/perdita di segnale | Controllare il rullo di alimentazione, motore di prova, controllare il cablaggio |
| 7 | Scarsa ripetibilità del robot | Usura del cambio/guasto dell'encoder/allentamento meccanico | Controllare il cambio, calibrare l'encoder, stringere i bulloni |
| 8 | Allarme flusso gas | Bassa pressione della bombola/perdita nella linea/guasto del sensore | Sostituire il cilindro, controllo delle perdite, controllare il sensore |
| 9 | La recinzione di sicurezza è scattata, non è possibile reimpostarlo | Relè di sicurezza non ripristinato/barriera bloccata | Chiara ostruzione, premere il pulsante di ripristino del relè di sicurezza |
| 10 | La torcia non tornerà dopo la collisione | Sensore di collisione non resettato/vincolo meccanico | Resettare manualmente il sensore, controllare la deformazione della torcia |
4. Migliori pratiche di manutenzione preventiva
Riferimento agli standard ISO: ISO 10218-1:2025 richiede controlli regolari delle funzioni di sicurezza e registri di manutenzione. ISO 10218-2:2011 richiede una verifica di sicurezza dopo la manutenzione. ISO 13287 specifica i metodi di ispezione e prova per la manutenzione dei robot.
Sei migliori pratiche:
- Mantenere un registro di manutenzione: Data di registrazione, contenuto, parti sostituite, e anomalie per ogni attività di manutenzione.
- Imposta promemoria di manutenzione: Utilizza il calendario o il sistema CMMS: non fare affidamento su “memoria.”
- Addestrare gli operatori per la manutenzione quotidiana: Insegna loro le basi “Aspetto, Ascoltare, Tatto” metodi. Gli operatori rilevano le anomalie prima di chiunque altro.
- Stabilire un inventario minimo dei pezzi di ricambio:
| Pezzo di ricambio | Scorta consigliata | Note |
| Suggerimenti per i contatti | 50-100 | Consumabile giornaliero |
| Ugelli | 10-20 | Consumabile settimanale |
| Rulli trainafilo | 2-3 insiemi | Uno per diametro del filo |
| Sensore di collisione | 1 | Backup |
| Batteria del robot | 1-2 | Backup |
| Pulsante di arresto di emergenza | 2 | Backup |
| Relè | 2-3 | Tipi comuni |
- Calibrazione annuale di precisione: Assumi un professionista o utilizza un laser tracker ogni anno. Costi $1,000-3,000 ma previene i problemi di qualità dovuti alla perdita di precisione.
- Revisione post-guasto: Registrare la causa e la soluzione dopo ogni guasto. Lo stesso guasto che si verifica tre volte indica un problema sistemico.
5. Riferimento al budget dei costi di manutenzione
Basato su una stazione singola standard ($70,000 investimento iniziale):
| Categoria | Costo annuale (Dollaro statunitense) | Note |
| Materiali di consumo (suggerimenti, ugelli, rulli di alimentazione) | 800-1,500 | Dipende dalle ore di saldatura |
| Lubrificanti, refrigerante | 300-600 | In base agli intervalli di cambio |
| Parti di ricambio (batteria, relè, ecc.) | 200-500 | In base alla durata |
| Servizio professionale (se necessario) | 500-2,000 | 1-2 volte all'anno |
| Calibrazione di precisione (annuale) | 1,000-3,000 | Facoltativo ma consigliato |
| Budget annuale totale | 2,800-7,600 | ~4-11% dell'investimento iniziale |
Rapporto del budget di manutenzione per età dell'attrezzatura:
| Età dell'attrezzatura | Budget annuale di manutenzione (% dell'investimento iniziale) |
| Anni 1-3 | 3-5% |
| Anni 4-6 | 5-8% |
| Anni 7-10 | 8-12% |
La percentuale dei costi di manutenzione aumenta con l'età dell'apparecchiatura. Tuttavia, anche nell'anno 10, i costi di manutenzione sono molto inferiori rispetto all’acquisto di nuove attrezzature.
6. Trattare il robot come un'attrezzatura di precisione, Non è uno strumento usa e getta
Una cella di saldatura robotizzata non è un “impostalo e dimenticalo” scatola nera. Trattatelo come un'attrezzatura di precisione, e ti ricompenserà 8-10 anni di produzione stabile. Trascuratelo, e fallirà quando ne avrai più bisogno.
Tre principi fondamentali:
- La manutenzione regolare è molto più economica della riparazione di emergenza: Un guasto al cambio ($20,000-50,000) potrebbe comprare 10 anni di olio lubrificante.
- Gli operatori sono i migliori sensori: Addestrarli a rilevare anomalie (rumore insolito, odore, vibrazione). Molti difetti possono essere individuati prima che diventino grossi problemi.
- La manutenzione non è un costo: è un investimento: Ogni $1 spesi per la manutenzione preventiva si risparmia $3-5 nelle riparazioni di emergenza e nelle perdite di produzione.
Fonti dei dati
- Registri di manutenzione da 100+ progetti di implementazione di celle di saldatura robotizzate (2024-2026)
- ISO 10218-1:2025, ISO 10218-2:2011
- ABB, Fanuc, Yaskawa, Specifiche di manutenzione KUKA
Lettura correlata
- 8 Errori costosi durante l’implementazione di una cella di saldatura robotizzata (E come evitarli)
- Come calcolare il ROI della cella di saldatura robotizzata? Modello completo
- Componenti principali della cella di saldatura robotizzata & Guida alla selezione
Identificazione dell'autore
Questo articolo è basato sulla Federazione Internazionale di Robotica (IFR) Rapporto mondiale sulla robotica 2025, Società americana di saldatura (AWS) dati sulla forza lavoro, e le roadmap tecnologiche dei principali produttori.
Autore:
Un esperto nell'integrazione dei sistemi di saldatura robotizzata con over 12 anni di esperienza nel settore. La mia azienda è finita 26 anni di esperienza professionale, contiene più di 40 tecnologie brevettate, ed è stato completato con successo 1,500 progetti in tutto il mondo (circa 70% di cui hanno coinvolto celle di saldatura robotizzate, per un totale di più di 1,000 unità). L'azienda possiede la certificazione CE UE (Certificato n.: M.2026.206.C134866) ed è conforme alla norma EN 60204-1:2018 e EN ISO 12100:2010 standard. Ho assistito numerose aziende manifatturiere durante l'intero processo di implementazione delle postazioni di saldatura robotizzata, dalla selezione all'avvio della produzione.
Aggiornato: Maggio 2026
POST CORRELATI

Automazione della saldatura di serbatoi di trasformatori:Risolvere la sfida del grande, Parti non ripetitive

L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura

Cella di saldatura robotizzata senza programmazione:Come i sistemi guidati dalla visione eliminano i Teach Ciondoli

Stazione di saldatura chiavi in mano: Dal disegno alla cella pronta per la produzione
8 Errori costosi durante l’implementazione di una cella di saldatura robotizzata (E come evitarli) – 2026 Edizione
