


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Анатомия роботизированной сварочной камеры: Основные компоненты & Руководство по выбору (2026)
Что на самом деле внутри роботизированной сварочной камеры?
Если вы рассматриваете роботизированную сварочную ячейку, вы, наверное, видели немало цитат. Но заметили ли вы что-нибудь: некоторые цитаты говорят $30,000, другие говорят $120,000. Откуда взялась разница?
Ответ находится в компоненты.
Полная роботизированная сварочная ячейка – это не просто “робот плюс сварщик.” Это как оркестр: робот — ведущий скрипач, источник питания - тюнер, позиционер является проводником — удалите любой, и весь спектакль разваливается.
Эта статья откроет это “черный ящик” и покажу тебе, что внутри, и на что обратить внимание при выборе каждой детали.
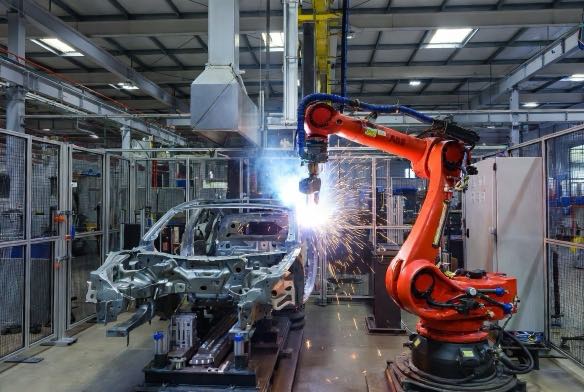
Шесть компонентов, Нет ярлыков
Готовая к производству роботизированная сварочная ячейка состоит из шести частей.:
- рука промышленного робота — выполняет физическую работу
- Источник сварочного тока & механизм подачи проволоки — плавит металл
- Позиционер & инструментальное приспособление — ставит деталь в нужное место
- Система безопасности — обеспечивает безопасность людей
- Система управления & программное обеспечение — все расскажет, что делать
- Система дымоудаления — сохраняет воздух чистым
Давайте разберем каждый.
Компонент 1: этот роботизированный “Рука”
Что это такое: 6-осевой шарнирно-сочлененный промышленный робот, двигающийся как человеческая рука. Шесть степеней свободы означают, что он может достичь практически любого положения и ориентации в рабочем пространстве..
Три номера, на которые стоит обратить внимание:
- Полезная нагрузка: Сварочные роботы обычно весят от 6 до 20 кг.. Больше не всегда лучше: превышение размеров увеличивает затраты на покупку и обслуживание.. Эмпирическое правило: Требуемая полезная нагрузка = (факел + кабель + механизм подачи проволоки + датчик) × 1.2.
- Повторяемость: ±0,05 мм или ±0,1 мм? Эта разница в 0,05 мм разделяет “проходить” от “неудача” в автомобильных запчастях. Для конструкционной стали, ±0,1 мм работает. Но если вы свариваете подрамники или сосуды под давлением, пружина на ±0,05 мм.
- Достигать: 1.4м или 2,0 м? Измерьте свою большую часть. Сможет ли робот добраться до самого дальнего сварного шва?? Позиционеры помогают, но не жди чудес.
Одна упущенная деталь: Тип крепления. Напольное крепление входит в стандартную комплектацию, но перевернутое или настенное крепление иногда работает лучше — в зависимости от планировки вашего магазина и деталей.
Компонент 2: Источник сварочного тока — очень важен
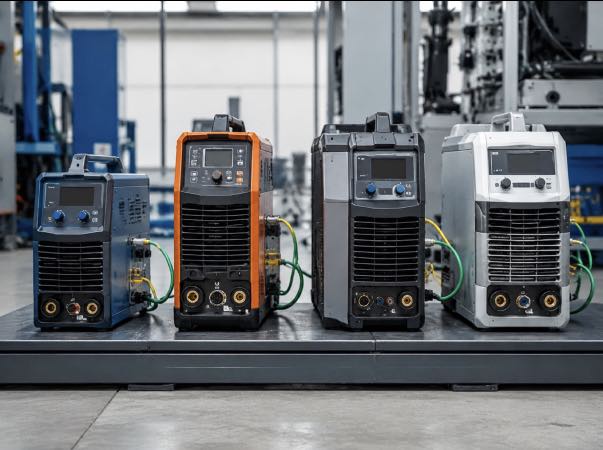
Что это такое: Подает сварочную энергию и контролирует ток, Напряжение, скорость проволоки, и поток газа. Необходимо общаться с роботом в режиме реального времени — когда робот говорит “сварить сейчас,” источник питания мгновенно выдает нужные параметры.
Три вопроса, на которые нужно ответить:
- Материал и толщина?Менее 3 мм → 200 А в порядке.. Более 10 мм → требуется 400 А+. Недостаток спецификации, и вы не проникнете; завышаете спецификации, и вы зря тратите деньги.
- Какой процесс?MIG/MAG наиболее распространен.. TIG для нержавеющей стали и тонких листов. Для алюминия, импульсная MIG или холодная передача металла (СМТ) почти обязательно — в противном случае, брызги сведут тебя с ума.
- Совместимый протокол связи? Это самая большая ловушка. Бренд А робот + Сварщики марки Б, которые не говорят на одном языке → задержки связи → нестабильное качество сварки. Решение: тот же бренд, или предварительно проверенная кросс-брендовая комбинация (Девайснет, ЭтерНет/IP, и т. д.).
Достойное обновление: Пульсируйте меня. Брызги падают 50%+. Стоит дороже, но окупается за время очистки.
Компонент 3: Позиционер — Недооцененный множитель мощности
Что он делает: Вращает и наклоняет заготовку, поэтому резак всегда попадает под оптимальный угол.. С двухстанционная конструкция, можно сваривать на одной станции, одновременно загружая/разгружая другую — непрерывная сварка.
Почему это игнорируют:
Люди сосредотачиваются на роботе. “Хороший робот = хорошая система” - неправильный. Если ваша деталь требует сварки с нескольких сторон, а ваш позиционер имеет только одну ось, робот постоянно подстраивается. Время горения дуги снижается с 80% к 50%. Это 40% удар по производительности.
Две вещи, которые стоит посмотреть:
- Одна или две оси? Одиночные вращения. Двойное вращение + наклоны. Dual стоит дороже, но справляется со сложными деталями на порядок лучше.. Трубка, рамки, многосторонние детали → сделайте двойными.
- Грузоподъемность: Заготовка + Общий вес приспособления. Правило: 1.5х коэффициент запаса прочности. Если ваша деталь весит 200 кг, спецификация позиционера весом более 300 кг. Учитесь у тех, кто наблюдал, как позиционер испытывает трудности в середине сварки.
Еще две детали:
- Повторяемость: От ±0,1 мм до ±0,2 мм. Низкая повторяемость мешает поиску шва — робот целится правильно, но часть уже сместилась.
- Синхронизация роботов: Позиционер и робот должны двигаться вместе. Спросите своего интегратора: “Может ли все двигаться одновременно??” Если ответ “пауза, чтобы повернуть,” пропускная способность страдает.
Компонент 4: Система безопасности — не опционально, Это Закон
Что он делает: Фехтование, легкие шторы, лазерные сканеры, заблокированные ворота, электронные остановки — одна цель: держать людей подальше, пусть машина работает.
Почему нельзя это пропустить:
Не только о “избежание несчастных случаев.”ИСО 10218-1 и ИСО 10218-2 явно требуют систем безопасности для промышленных роботов. Нет соответствия = нет одобрения — в результате аудита клиентов или местных проверок безопасности..
Три уровня:
- Вход: Защитное ограждение + заблокированные ворота + аварийная остановка. Работает, но занимает место и неудобно для операторов..
- Стандартный: Фехтование + световая завеса + блокировка. Световые завесы обнаруживают вход и активируют кнопку аварийной остановки.. Дорогой и склонен к ложным срабатываниям из-за пыли.
- Высококачественный: Фехтование + лазерный сканер + ПЛК безопасности. Сканеры могут задавать несколько зон — предупреждение возле периметра, электронная остановка при въезде. Самый гибкий.
Одно исключение: Коллаборативные роботы в режиме ограничения мощности/силы могут уменьшить или исключить ограждение после формальной оценки риска.. Но предупреждающие знаки, легкие шторы, и электронные остановки по-прежнему необходимы, а сама оценка риска не является самостоятельным процессом..
Компонент 5: Система управления & Программное обеспечение — Мозг
Что это включает в себя: Контроллер робота, обучающий кулон, программное обеспечение для автономного программирования, MES-интерфейс — командный центр.
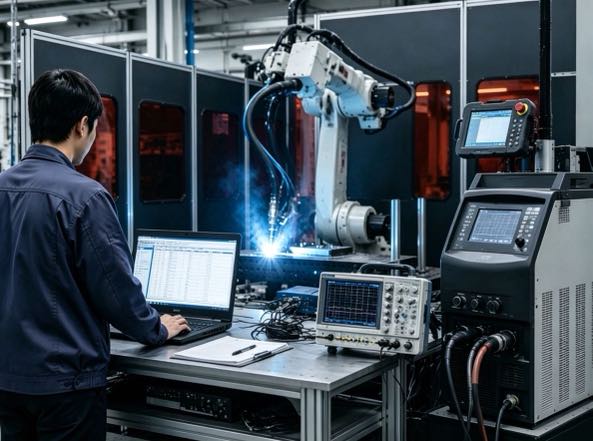
Три часто неправильно понимаемых момента:
Первый, Кулон для обучения не означает, что вы умеете программировать.Изучите кулон — 1-2 недели. Нет выделенного инженера? Рассмотрим сквозные коботы — 2-3 дни обучения.
Второй, Офлайн-программирование — не роскошь для магазинов с большим ассортиментом. Планируйте пути на своем компьютере, загрузить в робота, бегать. Переход с 2 часов меньше 30 минуты. Рассчитайте свою годовую экономию времени.
Третий, MES-интерфейсы стоят денег, но без них, вы не можете пройти определенные проверки.Автомобильная промышленность и уровень 1 клиентам часто требуется полная прослеживаемость сварных швов — в настоящее время, Напряжение, скорость, время для каждого шва. Нет интерфейса = нет цитаты.
Ведущее программное обеспечение OLP: РоботСтудия (АББ), Робогид (Фанук), Sim Pro (Яскава). Бюджет $3,000-8,000.
Компонент 6: Удаление дыма — останавливает невидимого убийцу
Что он делает: Улавливает сварочный дым у источника. В дымах содержится хром, никель, марганец — причины длительного воздействия “лихорадка сварщика” и заболевания легких.
Два метода извлечения:
- Сопло, монтируемое на горелке: Экстракция прямо по дуге — >95% эффективность. Компромисс: добавляет вес и объем фонарю, потенциально снижает маневренность робота.
- Внешний вытяжной рукав: Независимая рука, 80-90% эффективность. Более низкая стоимость, подходит для небольших объемов дыма.
Зачем вам это нужно: OSHA 29 CFR 1910.252 требует извлечения для сварочных работ. Помимо соблюдения требований — легкие вашего сотрудника после 5 годы против. 10 годы должны иметь значение для тебя.
Характеристики для проверки: Расход воздуха 1,000-3,000 м³/ч. НЕРА Н13+ (99.97% в 0.3 микроны). Шум <75 дБ — иначе, операторы уходят с головной болью.
Один стол: Что вы получаете на каждом уровне бюджета
| Компонент | Низкий бюджет ($30к-50к) | Стандартный ($60к-90к) | ЧАСвысококлассный ($100к-150к) |
| Робот | Внутренние 6 кг, ±0,08 мм | Импортировано 10 кг., ±0,05 мм | Импортировано 20 кг., ±0,05 мм |
| Источник питания | Отечественный МИГ 350А | Линкольн/Фрониус МИГ 400А импульсный | Фрониус TPS/i 500А + СМТ |
| Позиционер | Одноосный пневматический, 200кг | Двухосный сервопривод, 500кг | Двухосный сервопривод, 1000кг+ HD |
| Безопасность | Базовое фехтование + аварийная остановка | Фехтование + световая завеса + блокировка | Фехтование + лазерный сканер + ПЛК безопасности |
| Контроль | Базовый кулон для обучения | ООП + стандартный МЧС | ООП + полный сбор данных |
| Удаление дыма | Мобильный автономный | на горелке | Централизованный + на факеле |
7 Вопросы, которые следует задать, прежде чем получить расценки
Ответьте на эти вопросы в первую очередь. Тогда поговорите с интеграторами. Вы избежите, чтобы вас вели.
- Максимальный размер и вес детали? → Требования к радиусу действия и полезной нагрузке
- Какой материал? Насколько толстый? → Характеристики источника питания
- Годовые сварочные часы? Размеры партии? → Двухстанция? Оффлайн программирование?
- Выделенный программист в штате? → Научить кулон против. вводный
- Заказчику требуется отслеживаемость сварных швов? → Требуется интерфейс MES?
- Адоступная площадь? → Схема безопасности
- Аудит безопасности ISO или клиентов? → Уровень системы безопасности
Ответы на эти семь вопросов определят вашу цитату и то, будете ли вы в конечном итоге сожалеть о ней..
Четыре ошибки, которые не нужно совершать (У других уже есть)
Ошибка 1: Потратьте много денег на робота, дешево на всём остальном
Результат: Точность робота ±0,05 мм, точность позиционера ±0,2 мм — общая точность снижается из-за самого слабого звена. Усэйн Болт в шлепанцах.
Исправить: Сбалансируйте свой бюджет. Позиционеры и инструменты заслуживают такого же внимания, как и робот..
Ошибка 2: Один раунд оснастки будет в порядке
Результат: Первой оснастке не хватает жесткости — детали смещаются после нескольких сварных швов.. Три месяца отладки, все еще нестабильный. Удалить и перезапустить, это будет стоить тысячи дополнительных.
Исправить: Бюджет на итерации инструмента. Ожидать 1-2 раунды до завершения.
Ошибка 3: Минимальные требования безопасности — достаточно хорошо
Результат: Прибытие оборудования. Аудит клиентов не удался — ограждение слишком низкое, нет легких штор, электронные остановки не соответствуют требованиям. Модернизация стоит 20-30 тысяч долларов..
Исправить: Настроить ISO 10218 с самого начала. Сделай это один раз, сделай это правильно.
Ошибка 4: Несовместимый источник питания и робот
Результат: Задержки связи → нестабильные параметры сварки → нестабильное качество. Инженер по интеграции проводит две недели на объекте, в конечном итоге меняет модуль связи.
Исправить: Перед покупкой, просить “Какой протокол? Совместимость проверена??” Только продукты одного бренда или предварительно проверенные кросс-брендовые продукты.
Следующий шаг: Выбор – это только начало
Понимание компонентов — первый шаг. Что действительно определяет успех или неудачу, так это то, что происходит во время развертывания..
Дальше:
Реальное применение роботизированных сварочных станций в общей промышленности (2026) | Стальные конструкции / Сельскохозяйственная техника / Металлическая Мебель
Поделившись тремя реальными случаями развертывания стальной конструкции., сельскохозяйственная техника, и производства металлической мебели, дополнено подробным сравнением данных, это руководство помогает малым и средним производственным предприятиям оценить рентабельность инвестиций..
Источники данных
Международная федерация робототехники (IFR) – Всемирный отчет по робототехнике 2024
Международная организация по стандартизации (ИСО) – ИСО 10218-1:2025, ИСО 10218-2:2011
Американское общество сварщиков (АВС) – Данные о рабочей силе сварщика
АББ, Фанук, Яскава, KUKA – Публичные спецификации (2025-2026)
Идентификация автора
Эта статья основана на материалах Международной федерации робототехники. (IFR) Всемирный отчет по робототехнике 2025, Американское общество сварщиков (АВС) данные о рабочей силе, и технологические планы крупных производителей.
Автор:
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

Руководство по покупке позиционера робота 2026:Сопоставьте свой бюджет с правильной системой

Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства?
Пятилетняя совокупная стоимость владения сварочного позиционера: Подсчет скрытых затрат, о которых забыли

Программирование роботизированной сварочной камеры для начинающих: Пошаговое руководство 2026
Скоординированная сварочная ячейка: Позиционер и робот как одна кинематическая цепь
