


Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



Anatomi Sel Pengelasan Robot: Komponen Inti & Panduan Seleksi (2026)
Apa yang Sebenarnya Ada di Dalam Sel Pengelasan Robot?
Jika Anda sedang mempertimbangkan sel las robot, Anda mungkin pernah melihat beberapa kutipan. Tapi pernahkah Anda memperhatikan sesuatu: beberapa kutipan mengatakan $30,000, kata orang lain $120,000. Perbedaannya dari mana?
Jawabannya ada di komponen.
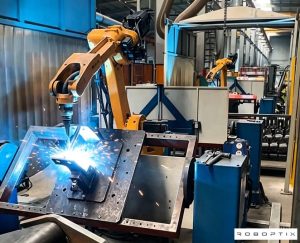
Sel las robotik yang lengkap tidaklah mudah “robot plus tukang las.” Ini seperti orkestra: robot adalah pemain biola utama, sumber listriknya adalah tuner, positionernya adalah konduktor — hapus salah satu saja, dan seluruh pertunjukan berantakan.
Artikel ini akan membukanya “kotak hitam” dan menunjukkan kepadamu apa yang ada di dalamnya, dan apa yang harus dicari saat memilih setiap bagian.
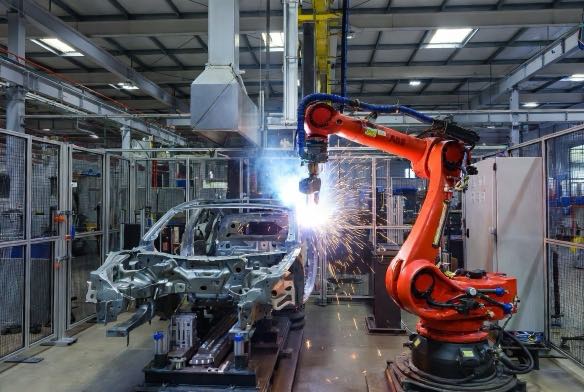
Enam Komponen, Tidak Ada Jalan Pintas
Sel pengelasan robotik siap produksi terdiri dari enam bagian:
- lengan robot industri — melakukan pekerjaan fisik
- Sumber listrik pengelasan & wire feede — melelehkan logam
- pengatur posisi & perlengkapan perkakas — menempatkan komponen di tempat yang tepat
- Sistem keselamatan — menjaga keselamatan orang
- Sistem kendali & perangkat lunak — memberi tahu segalanya apa yang harus dilakukan
- Sistem ekstraksi asap — menjaga udara tetap bersih
Mari kita uraikan satu per satu.
Komponen 1: Robot itu “Lengan”
Apa itu: Robot industri artikulasi 6 sumbu — bergerak seperti lengan manusia. Enam derajat kebebasan berarti dapat mencapai hampir semua posisi dan orientasi di ruang kerjanya.
Tiga angka yang harus diperhatikan:
- Muatan: Robot las biasanya berkisar antara 6kg hingga 20kg. Lebih besar tidak selalu lebih baik — ukuran yang terlalu besar akan meningkatkan biaya pembelian dan pemeliharaan. Aturan praktis: Muatan yang diperlukan = (obor + kabel + pengumpan kawat + sensor) × 1.2.
- Pengulangan: ±0,05mm atau ±0,1mm? Perbedaan 0,05mm itu memisahkan “lulus” dari “gagal” di suku cadang otomotif. Untuk baja struktural, ±0,1mm berfungsi. Namun jika Anda mengelas subframe atau bejana tekan, pegas untuk ±0,05mm.
- Mencapai: 1.4m atau 2,0m? Ukur bagian terbesar Anda. Bisakah robot mencapai lapisan las terjauh? Positioner membantu, tapi jangan mengharapkan keajaiban.
Satu detail yang terabaikan: Jenis pemasangan. Pemasangan di lantai adalah standar, namun pemasangan terbalik atau dipasang di dinding terkadang berfungsi lebih baik — bergantung pada tata letak toko dan suku cadang Anda.
Komponen 2: Sumber Daya Pengelasan — Sangat Penting
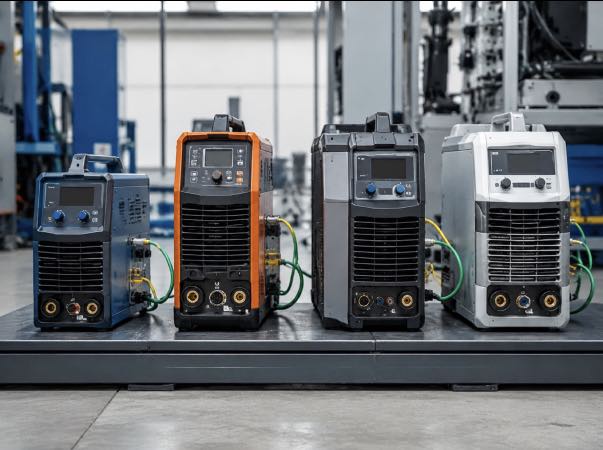
Apa itu: Memasok energi pengelasan dan mengontrol arus, voltase, kecepatan kawat, dan aliran gas. Harus berkomunikasi dengan robot secara real-time — saat robot berkata “las sekarang,” sumber listrik memberikan parameter yang tepat secara instan.
Tiga pertanyaan untuk dijawab:
- Bahan dan ketebalan?Di bawah 3mm → 200A baik-baik saja. Lebih dari 10mm → membutuhkan 400A+. Di bawah spesifikasi dan Anda tidak akan menembus; spesifikasi berlebihan dan Anda membuang-buang uang.
- Proses yang mana?MIG/MAG adalah yang paling umum. TIG untuk lembaran stainless dan tipis. Untuk aluminium, pulsa MIG atau Transfer Logam Dingin (CMT) hampir wajib — sebaliknya, percikan akan membuatmu gila.
- Kompatibel dengan protokol komunikasi? Ini adalah jebakan terbesar. Robot merek A + Tukang las merek B yang bahasanya tidak sama → keterlambatan komunikasi → kualitas las tidak stabil. Larutan: merek yang sama, atau kombinasi lintas merek yang telah divalidasi sebelumnya (PerangkatNet, EthernetNet/IP, dll.).
Peningkatan yang bermanfaat: Pulsa AKU. Percikan mampir 50%+. Biayanya lebih mahal, tetapi terbayar pada waktu pembersihan.
Komponen 3: Penentu Posisi — Pengganda Kapasitas yang Diremehkan
Apa fungsinya: Memutar dan memiringkan benda kerja agar obor selalu mengenai sudut optimal. Dengan sebuah desain dua stasiun, Anda dapat mengelas di satu stasiun sambil memuat/membongkar stasiun lainnya — pengelasan tanpa gangguan.
Mengapa hal itu diabaikan:
Orang-orang fokus pada robot. “Robot yang bagus = sistem yang bagus” - salah. Jika bagian Anda memerlukan pengelasan pada beberapa sisi dan positioner Anda hanya memiliki satu sumbu, robot terus-menerus menyesuaikan. Waktu arc-on turun dari 80% ke 50%. Itu adalah 40% produktivitas terpukul.
Dua hal yang harus diperhatikan:
- Sumbu tunggal atau ganda? Putaran tunggal. Putaran ganda + miring. Biaya ganda lebih mahal tetapi menangani bagian-bagian rumit dengan urutan yang lebih baik. Pipa, bingkai, bagian multi-sisi → menjadi ganda.
- Kapasitas muatan: Benda kerja + berat total perlengkapan. Aturan: 1.5x faktor keamanan. Jika bagian Anda berbobot 200kg, tentukan positioner 300kg+. Belajarlah dari mereka yang telah menyaksikan positioner berjuang di tengah-tengah pengelasan.
Dua detail lagi:
- Pengulangan: ±0,1mm hingga ±0,2mm. Pengulangan yang rendah merusak penemuan jahitan — robot membidik dengan benar, tapi bagiannya sudah bergeser.
- Sinkronisasi robot: Positioner dan robot harus bergerak bersama. Tanyakan integrator Anda: “Bisakah semuanya bergerak secara bersamaan?” Jika jawabannya adalah “jeda untuk memutar,” throughput terpukul.
Komponen 4: Sistem Keamanan — Bukan Opsional, Itu adalah Hukum
Apa fungsinya: Pagar, tirai tipis, pemindai laser, gerbang yang saling bertautan, e-stop — satu tujuan: mencegah orang masuk, biarkan mesin bekerja.
Mengapa Anda tidak bisa melewatkannya:
Bukan hanya tentang “menghindari kecelakaan.”ISO 10218-1 Dan ISO 10218-2 secara eksplisit memerlukan sistem keselamatan untuk robot industri. Tidak ada kepatuhan = tidak ada persetujuan — dari audit pelanggan atau inspeksi keselamatan lokal.
Tiga tingkatan:
- Pintu masuk: Pagar pengaman + gerbang yang saling bertautan + e-berhenti. Berfungsi tetapi memakan ruang dan tidak nyaman bagi operator.
- Standar: Pagar + tirai tipis + berpaut. Tirai tipis mendeteksi masuknya dan memicu e-stop. Mahal dan rentan terhadap pemicu palsu dari debu.
- Kelas atas: Pagar + pemindai laser + PLC keselamatan. Pemindai dapat mengatur beberapa zona — peringatan di dekat perimeter, e-stop saat masuk. Paling fleksibel.
Satu pengecualian: Robot kolaboratif dalam mode pembatasan daya/kekuatan dapat mengurangi atau menghilangkan pagar setelah penilaian risiko formal. Tapi tanda peringatan, tirai tipis, dan e-stop masih diperlukan – dan penilaian risikonya sendiri tidak dilakukan secara mandiri.
Komponen 5: Sistem Pengendalian & Perangkat Lunak - Otak
Apa yang termasuk di dalamnya: Pengontrol robot, ajarkan liontin, perangkat lunak pemrograman offline, Antarmuka MES — pusat komando.
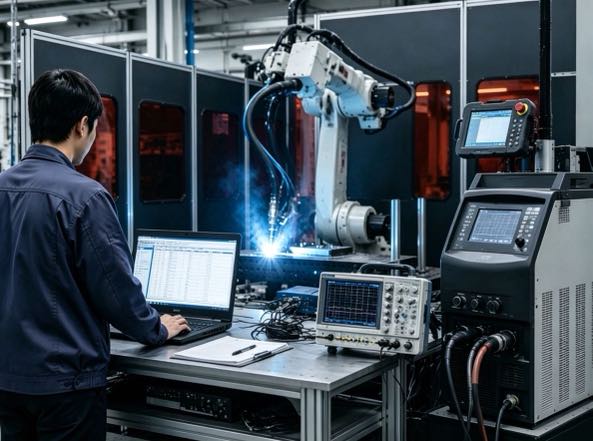
Tiga poin yang sering disalahpahami:
Pertama, liontin pengajaran tidak berarti Anda dapat memprogram.Pelajari liontinnya — 1-2 minggu. Tidak ada insinyur yang berdedikasi? Pertimbangkan cobot lead-through — 2-3 hari pelatihan.
Kedua, pemrograman offline bukanlah suatu kemewahan untuk toko-toko kelas atas. Rencanakan jalur di PC Anda, unggah ke robot, berlari. Pergantian dari 2 jam ke bawah 30 menit. Hitung penghematan waktu tahunan Anda.
Ketiga, Antarmuka MES memerlukan biaya, tapi tanpa mereka, Anda tidak dapat lulus audit tertentu.Otomotif dan Tier 1 pelanggan sering kali memerlukan ketertelusuran las penuh — terkini, voltase, kecepatan, waktu untuk setiap jahitan. Tanpa antarmuka = tanpa penawaran.
Perangkat lunak OLP terkemuka: RobotStudio (ABB), Panduan Robo (Fanuc), SIM Pro (Yaskawa). Anggaran $3,000-8,000.
Komponen 6: Ekstraksi Asap — Menghentikan Pembunuh Tak Terlihat
Apa fungsinya: Menangkap asap las pada sumbernya. Asap mengandung kromium, nikel, mangan — penyebab paparan jangka panjang “demam tukang las” dan penyakit paru-paru.
Dua metode ekstraksi:
- Nozel yang dipasang pada obor: Ekstraksi tepat di busur — >95% efisiensi. Pertukaran: menambah bobot dan volume pada obor, berpotensi mengurangi kelincahan robot.
- Lengan ekstraksi eksternal: Lengan independen, 80-90% efisiensi. Biaya lebih rendah, cocok untuk volume asap yang lebih rendah.
Mengapa Anda membutuhkannya: OSHA 29 CFR 1910.252 memerlukan ekstraksi untuk operasi pengelasan. Selain kepatuhan – paru-paru karyawan Anda setelahnya 5 tahun vs. 10 tahun seharusnya penting bagi Anda.
Spesifikasi untuk diperiksa: Aliran udara 1,000-3,000 m³/jam. HEPA H13+ (99.97% pada 0.3 mikron). Kebisingan <75 dB — sebaliknya, operator pergi dengan sakit kepala.
Satu Meja: Apa yang Anda Dapatkan di Setiap Tingkat Anggaran
| Komponen | Anggaran Rendah ($30k-50k) | Standar ($60k-90k) | Hkelas atas ($100k-150k) |
| Robot | Domestik 6kg, ±0,08mm | Impor 10kg, ±0,05mm | Impor 20kg, ±0,05mm |
| Sumber Daya | MIG 350A Domestik | Pulsa Lincoln/Fronius MIG 400A | Fronius TPS/i 500A + CMT |
| pengatur posisi | Pneumatik sumbu tunggal, 200kg | Servo sumbu ganda, 500kg | Servo sumbu ganda, 1000kg+HD |
| Keamanan | Pagar dasar + e-berhenti | Pagar + tirai tipis + berpaut | Pagar + pemindai laser + PLC keselamatan |
| Kontrol | Liontin pengajaran dasar | PLO + standar MES | PLO + pengumpulan data lengkap |
| Ekstraksi Asap | Ponsel mandiri | Dipasang dengan obor | Terpusat + dipasang pada obor |
7 Pertanyaan untuk Ditanyakan Sebelum Anda Mendapatkan Penawaran
Jawab ini dulu. Kemudian bicaralah dengan integrator. Anda akan terhindar dari digiring.
- Ukuran dan berat bagian maksimal? → Persyaratan jangkauan dan muatan
- Bahan apa? Betapa tebalnya? → Spesifikasi sumber daya
- Jam pengelasan tahunan? Ukuran kumpulan? → Dua stasiun? Pemrograman offline?
- Programmer yang berdedikasi pada staf? → Ajarkan liontin vs. memimpin
- Pelanggan memerlukan ketertelusuran las? → Diperlukan antarmuka MES?
- Aruang lantai yang tersedia? → Tata letak keselamatan
- Audit ISO atau keselamatan pelanggan? → Tingkat sistem keselamatan
Jawaban atas tujuh pertanyaan ini akan menentukan penawaran Anda — dan apakah Anda akan berakhir dengan penyesalan.
Empat Kesalahan yang Tidak Harus Anda Lakukan (Yang lain sudah punya)
Kesalahan 1: Menghabiskan banyak uang untuk robot, murah untuk segala hal lainnya
Hasil: Presisi robot ±0,05mm, presisi positioner ±0,2 mm — akurasi keseluruhan menurun karena tautan terlemah. Usain Bolt dengan sandal jepit.
Memperbaiki: Seimbangkan anggaran Anda. Positioner dan perkakas layak mendapatkan perhatian yang sama seperti robot.
Kesalahan 2: Satu putaran perkakas sudah cukup
Hasil: Perkakas pertama kurang kaku — komponen bergeser setelah beberapa kali pengelasan. Tiga bulan debugging, masih tidak stabil. Buang dan mulai ulang, biaya tambahan ribuan.
Memperbaiki: Anggaran untuk iterasi perkakas. Mengharapkan 1-2 putaran sebelum finalisasi.
Kesalahan 3: Spesifikasi keamanan minimum — cukup baik
Hasil: Peralatan tiba. Audit pelanggan gagal — pagar terlalu rendah, tidak ada tirai tipis, e-stop tidak patuh. Retrofit berharga $20rb-30rb.
Memperbaiki: Konfigurasikan ke ISO 10218 dari awal. Lakukan sekali, lakukan dengan benar.
Kesalahan 4: Sumber listrik dan robot tidak kompatibel
Hasil: Keterlambatan komunikasi → parameter las tidak stabil → kualitas tidak konsisten. Insinyur integrasi menghabiskan waktu dua minggu di lokasi, akhirnya menukar modul komunikasi.
Memperbaiki: Sebelum membeli, bertanya “Protokol apa? Apakah kompatibilitas telah divalidasi?” Hanya merek yang sama atau lintas merek yang telah divalidasi sebelumnya.
Langkah Selanjutnya: Seleksi hanyalah Permulaan
Memahami komponen adalah langkah pertama. Yang benar-benar menentukan keberhasilan atau kegagalan adalah apa yang terjadi selama penerapan.
Selanjutnya:
Penerapan Stasiun Kerja Pengelasan Robot di Dunia Nyata di Industri Umum (2026) | Struktur Baja / Mesin Pertanian / Furnitur Logam
Dengan membagikan tiga kasus penerapan dunia nyata dari struktur baja, mesin pertanian, dan sektor manufaktur furnitur logam, lengkap dengan perbandingan data detailnya, panduan ini membantu perusahaan manufaktur kecil dan menengah mengevaluasi laba atas investasi.
Sumber Data
Federasi Robotika Internasional (JIKA) – Laporan Robotika Dunia 2024
Organisasi Internasional untuk Standardisasi (ISO) – ISO 10218-1:2025, ISO 10218-2:2011
Masyarakat Pengelasan Amerika (AWS) – Data Tenaga Kerja Pengelasan
ABB, Fanuc, Yaskawa, KUKA – Spesifikasi publik (2025-2026)
Identifikasi Penulis
Artikel ini didasarkan pada Federasi Robotika Internasional (JIKA) Laporan Robotika Dunia 2025, Masyarakat Pengelasan Amerika (AWS) data tenaga kerja, dan peta jalan teknologi pabrikan besar.
Pengarang:
Seorang ahli dalam integrasi sistem pengelasan robot dengan lebih 12 pengalaman industri selama bertahun-tahun. Perusahaanku sudah berakhir 26 pengalaman profesional bertahun-tahun, menampung lebih dari 40 teknologi yang dipatenkan, dan telah berhasil menyelesaikannya 1,500 proyek di seluruh dunia (sekitar 70% yang melibatkan sel pengelasan robot, berjumlah lebih dari 1,000 unit). Perusahaan ini memegang sertifikasi EU CE (Nomor Sertifikat.: M.2026.206.C134866) dan mematuhi EN 60204-1:2018 dan EN ISO 12100:2010 standar. Saya telah membantu banyak perusahaan manufaktur di seluruh proses implementasi stasiun kerja pengelasan robotik, dari seleksi hingga peluncuran produksi.
Diperbarui: Mungkin 2026
POSTINGAN TERKAIT

7Robot Sumbu dalam Otomatisasi Pengelasan: Studi Kasus Nyata dan Contoh ROI
Pemrograman Gerak Terkoordinasi: Membuat Robot dan Positioner Anda Bergerak sebagai Satu Rantai Kinematik
Mengapa Sistem Penglihatan Penting untuk Pengelasan Laser Robotik

Audit Pra-Pembelian: Daftar Periksa Kunjungan Pabrik dan Protokol Uji Bench untuk Pembeli Welding Positioner

2026 Panduan Pembeli Pemosisian Robot: Semua 5 Jenis yang Dibandingkan — Head-and-Tailstock, Tipe-L, Tipe-U, dan Lainnya
