カスタムロボットワークステーションおよびレーザーシステムメーカー



2026 溶接自動化の問題点: 競争力のある工場がロボットポジショナを選択する理由
熟練した溶接工の不足はもはや将来の問題ではない
オハイオ州の溶接工場のマネージャーは最近、最も経験豊富な溶接工、つまり勤続 20 年のベテランから退職届を受け取りました。. 理由は痛ましいほど単純だった: 慢性的な膝と背中の問題により、仕事を続けることが不可能になった.
3週間後, ドイツの製造工場では、2人の上級溶接工が早期退職で亡くなった. 同じ原因. 太平洋を越えて, ベトナムの工場経営者は、工場があったにもかかわらず、空のワークステーションを見つめていました。 40% 前年比で注文が増加したのは需要が鈍化したためではない, しかし、床を埋めるのに十分な資格のある溶接工が見つからなかったためです。.
これは孤立した傾向ではありません. これは世界中の溶接工場にとって決定的な運営上の課題です。 2026.
| 主要な統計: 米国の溶接工の平均年齢. 今です 55. 以上 40% 今後10年以内に退職すると予想される. その間, 未満 15% 製造業への新規参入者の 80% が溶接をキャリアとして選択しています. (ソース: アメリカ溶接協会) |
の ロボットの位置 かつては大量生産メーカーにとってニッチな投資と考えられていましたが、現在では、ますます多くの中規模および小規模の製造工場が現実的なソリューションに注目しています。. 弊社のデータに基づく 1,500+ 完了したプロジェクト, ロボットポジショナーを溶接ラインに統合した工場では、生産性が 50 ~ 100% 向上し、投資回収期間が 1 未満であると報告されています。 14 月.
この記事では、今日の溶接作業における 5 つの最も差し迫った問題点を特定し、ロボット ポジショナーが各問題にどのように対処するかを実際の数値を用いて正確に説明します。, マーケティング言語ではない.
一部 1: の 5 溶接自動化における主要な問題点 (2026)
ペインポイント #1: 慢性的な人手不足と人材不足
溶接労働力は減少している. 新しい人材を育成するよりも早く、経験豊富な実務者が業界から去っていく, そしてパイプラインは回復の兆しがない.
構造的な問題:
- 供給: 経験豊富な溶接技能者の退職により年々減少
- 要求: 世界の製造生産高の拡大に伴い成長
- トレーニングのタイムライン: 3– 資格のある溶接工を育成するには 5 年 - 当面の生産ニーズには遅すぎます
ロボットポジショナーがこれにどのように対処するか:
シングル ロボットの位置 溶接ロボットと組み合わせると、2 ~ 3 台の手動溶接機の出力を効率的に置き換えることができます。. 3 交代勤務でも疲れることなく稼働します, 欠勤, または売上高. 採用でお困りの店舗様へ, これは一時的な回避策ではなく、構造的な修正を意味します。.
ペインポイント #2: 手動ワークハンドリングによる生産時間の損失
手動溶接作業の場合, 労働時間のかなりの部分は溶接に費やされず、位置変更に費やされます. 大きな構造コンポーネントを手動で反転するには、1 回転あたり 10 ~ 20 分かかる場合があります. 標準的な2交代制では、, 5日間の作戦, つまり、週あたり 20 ~ 30 時間の生産時間が失われることになります。.
| 手動反転の年間コスト (実例的な): 先進国市場における溶接工の時給は 35 ~ 50 ドル, 1,000– 年間 1,500 時間の位置変更時間は、出荷の遅延や残業代を考慮する前に、35,000 ~ 75,000 ドルの直接的な労働無駄に相当します。. |
ロボットポジショナーがこれにどのように対処するか:
あ ロボットの位置 同じワークピースの回転を 5 ~ 10 秒で完了し、溶接ロボットと同期して動作します. アークオン時間 (ロボットが実際に溶接している時間の割合) は、業界平均の 35% に 85% 以上. これにより、人員を増やすことなく、ステーションあたりの溶接スループットが効果的に 2 倍以上になります。.
ペインポイント #3: 身体的負担, 労働災害, 早期離職
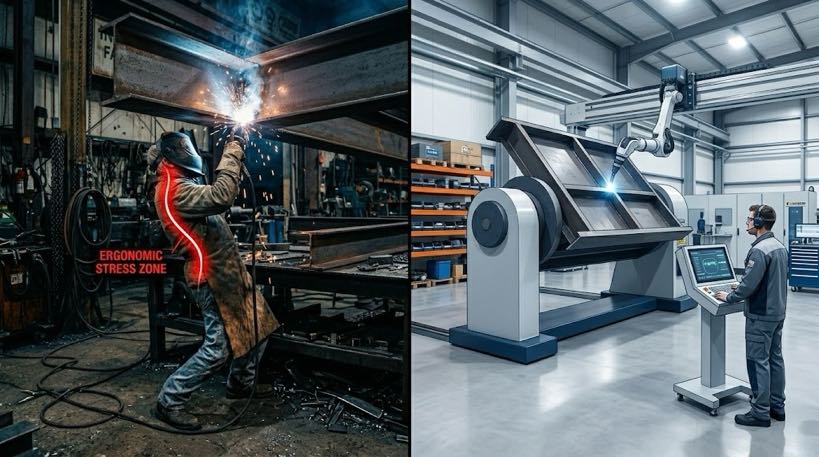
溶接は体力を要する作業です. 持続的な曲げ, オーバーヘッドトーチ作業, 手動溶接工にとって、静止したぎこちない姿勢は日常的な現実です。. 身体への累積的負担は大きい:
- 長時間の前屈による慢性的な腰痛
- 頭上や斜めのトーチ位置による首と肩の損傷
- 硬い地面でひざまずいたりしゃがんだりすることによる膝の悪化
- 長時間のアーク曝露による目の疲労
多くの経験豊富な溶接工が自らの選択ではなく必然的に仕事を辞めます. その結果、労働力の減少が加速し、採用の課題が複雑化しています。実務家を明らかに疲弊させるようなキャリアに就くことを希望する人が減少しています。.
ロボットポジショナーがこれにどのように対処するか:
あ ロボットの位置 ワークピースを平坦または水平に近い位置、つまり人間工学的に最適な溶接姿勢に自動的に回転させます。. オペレータもロボットも無理な姿勢で溶接する必要はありません.
導入された顧客ベースの結果:
- 70% 削減 報告された労働集約度において
- 80%+ 減少 人間工学に基づいた傷害の請求において
- 経験豊富な溶接工は60代まで生産的なキャリアを伸ばすことができます
- 求人情報に身体的罰を伴う条件が記載されなくなったので、採用結果が向上
ペインポイント #4: 品質の一貫性と再作業の隠れたコスト
手動溶接の品質は本質的にばらつきがあります. 個人のスキル次第です, 疲労度, シフトタイミング, どれだけトレーニングしても完全には除去できないその他の人的要因. 火曜日の朝に熟練した溶接工によって行われた溶接は構造的に健全である可能性がある. 同じ溶接工, 金曜日の午後遅く, 再加工が必要な溶接が発生する可能性があります.
手動溶接作業の業界ベンチマーク:
- 通常、再作業率の範囲は次のとおりです。 5% に 15%
- 各再加工イベントには元の溶接の 3 ~ 5 倍の労力がかかります
- 溶接欠陥は、製造された製品の構造的欠陥の主な原因の 1 つです
下流コストは直接の手直し労働を超えて拡大します:
- 欠陥除去中に廃棄された材料
- 検査と再検査の時間
- 発送の遅れや締め切りの遅れ
- 顧客の不満と契約喪失の可能性
ロボットポジショナーがこれにどのように対処するか:
とき ロボットの位置 溶接ロボットと一体化しています, すべての溶接は同じ角度で実行されます, 同じ移動速度, すべてのシフトで同じワークピースの向きを維持, 毎日. システムが疲労しない. 休みの日はありません.
お客様の設置環境全体にわたって, 欠陥率は一貫して以下に低下します 1%. 多くの施設は、稼働後最初の 1 か月で欠陥事象がゼロであると報告しています。.
ペインポイント #5: ワークピースの取り扱いにおける安全上のリスク
大型ワークの手動再位置調整 - 天井クレーンを使用, 鎖, およびスリング - フリップするたびに重大な安全上の危険が生じます:
- 荷の揺れと制御されない揺れ
- スリングとリギングの失敗
- 回転中の作業者の位置決めエラー
- ワークの落下・ズレ
| 安全性データ: 製造工場での事故の約 25 ~ 30% は、ワークの取り扱いと位置変更に直接関係しています。. これらの事件は、手や指の怪我から生命を脅かす衝突事故まで多岐にわたります。. |
重大な事件の経済的影響は医療費をはるかに超えて広がります: 生産性の低下, 規制調査, 労働災害補償請求, 安全記録と職場文化に永続的なダメージを与える.
ロボットポジショナーがこれにどのように対処するか:
あ ロボットの位置 サーボ駆動です, スムーズで完全に制御された回転. 作業者が吊り荷の下に立つ必要はありません. 位置変更サイクルにはチェーンやスリングは含まれません.
設置後の安全性の向上を文書化:
- 80–90%削減 位置変更関連のインシデントで
- 労災保険料が減額されるケースが多い
- シンプルな安全監査コンプライアンス
- 従業員の信頼と士気の目に見える改善
一部 2: なぜ手溶接が構造的に持続不可能になりつつあるのか
主要製造業経済全体の労働力動向データ
次のデータは、溶接業界の現在の労働条件を反映しています。:
| メトリック | 米国 | ヨーロッパ | 世界的なトレンド |
| 溶接工の平均年齢 | 55 年 | 52 年 | 毎年 2 ~ 3 年上昇 |
| 予測される溶接工不足 2030 | 400,000+ | 300,000+ | 1M+ グローバル |
| 業界に参入する若手労働者 | < 15% | < 12% | 年々減少している |
情報源: アメリカ溶接協会; 欧州溶接連盟
現実世界の事例: 中西部の形鋼製造業者
次の数字は、米国の中規模構造用鋼製造工場で記録された損失を表しています。. 自動化前の 18 か月以上:
| 損失のカテゴリー | 文書化されたコスト |
| 注文遅延ペナルティ (3 主要プロジェクト) | $85,000 |
| 溶接工人材紹介料 | $8,000 レンタルごとに |
| 新入社員 1 人あたりのトレーニング生産性の低下 | 約 3 か月の生産量の減少 |
| 年間の手直しコスト (14% 不良率) | $120,000+ |
| 失われたビジネス (2 長期顧客が自動化された競合他社に乗り換えた) | 定量化されていない |
文書化された損失の総額 18 月: 以上 $350,000 — ロボット ポジショナー溶接ワークステーション 5 台の完成品に資金を提供するのに十分な額.

インストール後の結果 (6 ロボットポジショナー導入から数か月後):
- 残業時間の削減 60%
- 不良率: 14% → 1.2%
- 納期厳守率: 74% → 95%
- 2 番目のロボット ポジショナー システムはすでに発注済み
これは投影ではありません. これはすでに期限を過ぎた自動化の決定の結果です.
一部 3: ロボットポジショナーの仕組み — そしてそれがほとんどの溶接作業に適している理由
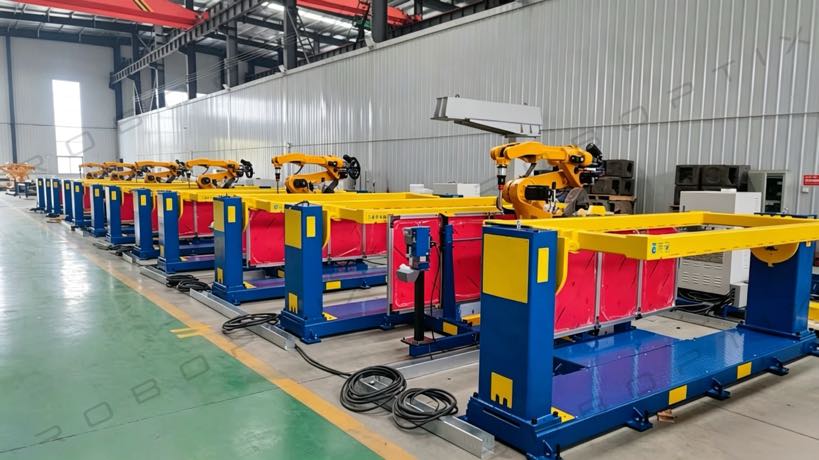
ロボットポジショナーとは?
あ ロボットの位置 ワークを最適な溶接姿勢に自動調整するサーボ駆動の精密回転装置です。. 溶接ロボットと連携して同期して動作するため、ロボットは常に正しい位置で準備が整い、再位置決めは数秒で行われます。, 分ではない.
それを考えるのに最も役立つ方法: 溶接ロボットがトーチを扱います; ロボット ポジショナーがパーツを処理します. 一緒に, すべての溶接を理想的な角度で実行します, 理想的な位置にある, 手動介入なしで.
3 つの目に見えるメリット
1. スループット: 50–100%の生産性向上
- ワークの位置変更: 10手動で-20分→ 5– ロボットポジショナーを使用した場合は 10 秒
- アークオン時間: 35% (手動平均) → 85%+ ロボットポジショナー付き
- ロボット1台 + 1 つのロボット ポジショナー = 2 ~ 3 つの手動ステーションの出力
- 残業要件を大幅に削減または排除できる
2. 品質: 一貫性のある, 追跡可能な溶接
- 同一の溶接角度, 移動速度, すべての溶接の方向と
- 欠陥率: 8–15% (マニュアル) → 下に 1% (ロボットポジショナーシステム)
- MES と統合した場合の完全な溶接位置トレーサビリティ
- 顧客の信頼と契約更新率の向上
3. 労働力: より安全な作業, より長いキャリア
- 大きくて重いワークピースを手動で再位置決めする必要がなくなりました。
- 労働者は肉体的に負担のかかる作業から機器監視の役割に移行します
- 人間工学に基づいた傷害率が大幅に低下
- 経験豊富な溶接工はより長く生産性を維持できます
- 求人情報が新規候補者にとってより魅力的になる
一部 4: 操作に適したロボットポジショナ構成の選択
小さな店 (年間収益 100 万ドル~500 万ドル)
推奨されるソリューション: エントリーレベルのロボットポジショナー + 1 溶接ロボット
| パラメータ | 詳細 |
| 投資範囲 | $45,000 – $75,000 |
| 適合ワーク | までの部品 500 kg |
| 予想される容量増加 | 50–80% |
| オペレーターの再配置 | 1– 2 人の溶接工が他の作業に再割り当てされる |
| 一般的な回収期間 | 8–14ヶ月 |
推奨されるアプローチ: フロア内で最も労働集約的で肉体的に厳しい溶接ステーションを 1 つ特定します。. そこから始めましょう. 1 つのステーションで ROI を実証すると、次のステーションの正当性を簡単に証明できます。.
中型ショップ (年間収益 500 万ドル~2,000 万ドル)
推奨されるソリューション: マルチステーションロボットポジショナシステム + 複数の溶接ロボット
| パラメータ | 詳細 |
| 投資範囲 | $100,000 – $250,000 |
| 適合ワーク | 中型構造コンポーネント, バッチ生産 |
| 予想される容量増加 | 80–120% |
| フルラインに必要な演算子 | 2– 3 つの監督/監視の役割 |
| 一般的な回収期間 | 10–16ヶ月 |
推奨されるアプローチ: 設置前に完全な溶接ラインのレイアウトを計画する. ロボットポジショナと第 7 軸ロボットフロアトラックシステムを連携させて、連続マルチステーション生産を実現.
大手メーカー (年間収益 2,000 万ドル以上)
推奨されるソリューション: 頑丈なロボットポジショナ + マルチロボット連携 + MESの統合
| パラメータ | 詳細 |
| 投資範囲 | $200,000 – $500,000+ |
| 適合ワーク | 大型コンポーネントまで 3,000 kg |
| 予想される容量増加 | 100–150% |
| 自動化レベル | 全自動溶接セル |
| 一般的な回収期間 | 12–18ヶ月 |
推奨されるアプローチ: ロボットポジショナーをより広範なスマートファクトリーロードマップに統合. MES 接続により、リアルタイムの生産監視と完全な溶接トレーサビリティが可能になります.
一部 5: 遅延の代償 2026
世界中の溶接工場は、決して後戻りすることのない構造変化を迎えています。. 労働力の高齢化, 貿易登録者数の減少, 高まる品質への期待, 納品期間の短縮は短期的な混乱ではありません. これらは長期的な傾向であり、今後 10 年間でさらに強まるでしょう。.
ロボットポジショナーの導入が遅れた店舗は、競争力の差が拡大することになる:
| 競合他社は 2 ~ 3 倍速く溶接します — 位置変更には数秒かかるため, 分ではない競合他社の不良率は10分の1 — ロボットはすべてのシフトにわたって一貫性を維持するため競合他社の作業員が機器を監視 — あなたは労働衛生休暇中です競合他社が顧客を獲得する — 一貫した品質で納期どおりに納品できるため |
の ロボットの位置 もはや大量生産のための資本投資ではありません, 企業規模の製造業者. これは、あらゆる溶接作業で競争力を維持するための標準的な生産設備です。 2026 そしてその先へ.
問題は自動化するかどうかではない. 問題は、競合他社が市場シェアを獲得する前に自動化するか、後から自動化するかです。.
無料の溶接自動化評価をリクエストする
私たちのチームは:
- 現在の溶接ラインを分析して効率のボトルネックを見つける
- 実際の生産データに基づいてカスタマイズされた ROI 予測を計算します
- 部品の種類とスループットの目標に合わせて、適切なロボット ポジショナー構成を推奨します。
- 書面による評価を期限内に提出します 24 営業時間
► 評価のスケジュールを設定するには、お問い合わせください
次に登場します
5 大型ワークの溶接が非効率な理由 — およびロボットポジショナが各問題をどのように解決するか
技術仕様: Dシリーズ ロボットポジショナ (参照)
| パラメータ | 仕様 |
| ペイロード容量 | 500 kg - 3,000 kg |
| 回転範囲 | ±360° (継続的な) |
| 位置再現性 | ±0.05mm |
| 最高回転速度 | 90–180°/秒 |
| 駆動方式 | サーボモーター + 精密ギアボックス |
| 制御方法 | 溶接ロボットとの協調軸制御 |
| 保護等級 | IP54規格 (IP67 オプション) |
| ロボットブランドの互換性 | ファナック, 泣く, ABB, Yaskawa, およびすべての主要ブランド |
著者について
| 経験 & 資格著者はロボット溶接システム統合のスペシャリストです。 12+ 長年にわたる実践的なプロジェクト経験, ロボット ポジショナーと 7 軸ロボット システムのみに焦点を当てています。著者会社が提供する 26+ 溶接自動化における長年にわたるエンジニアリングの専門知識, 保持します 40+ 有効な特許, そして無事納品しました 1,500+ 北米全土のプロジェクト, ヨーロッパ, そしてアジア. 約 70% これらのプロジェクトには、溶接ロボットと統合されたロボット ポジショナー システムが組み込まれています。 認証: ロボットポジショナーシステムの EU CE 認証 (証明書番号: M.2026.206.C134866) 研究根拠: この記事は、以下から収集した現場の運用データに基づいています。 300+ 各地の溶接工場 15 国. 引用されたすべての数値は、実際の設置から文書化された結果を反映しています。 最後にレビューおよび更新されました: 5月 2026 |