カスタムロボットワークステーションおよびレーザーシステムメーカー



8 ロボット溶接セルの導入時に発生する、損害の大きいミス (それらを回避する方法) – 2026 版
の 8 ロボット溶接セルを導入する際に最もありがちな、コストのかかる間違い, 以上の追跡と分析に基づいて、 1,000 実際のロボット溶接ユニット導入プロジェクト 遅延を避けるための実践的な防止戦略を学ぶ, 予算超過, そしてパフォーマンスが悪い.
ロボット溶接セルは、3 ~ 5 倍の生産性向上と投資回収期間を約束します。 12-18 月. しかし, 業界の追跡調査によると、およそ70% 初めての導入で大幅な遅延が発生した人の割合, 予算超過, またはパフォーマンスの期待に応えられない.
問題がロボット自体にあることはほとんどありません. ほとんどの失敗は、選択と展開のプロセス中に避けられるミスから生じます。.
この記事では、 8 最も一般的で高価な間違い 上から描かれた 1000 実際のプロジェクトの事後分析. それぞれの間違いには現実世界への影響と実行可能な防止戦略が含まれます.
1. TCP キャリブレーションのスキップまたは急ぐ
現実世界の結果
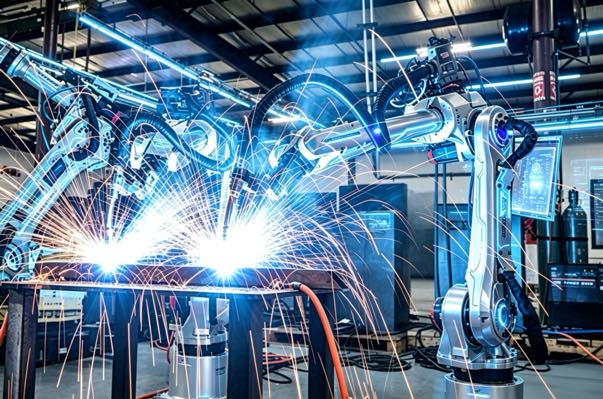
TCP (工具中心点) ロボットが溶接トーチの先端があると考える場所を定義します. TCP が不正確であると、プログラムされたパスと実際のトーチ位置との間に 2 ~ 5 mm のずれが生じる可能性があります。.
結果には次のものが含まれます:
– 溶接継ぎ目の位置がずれている, 浸透力が不十分, そして融合の欠如
– シフト間で一貫性のない溶接品質
– 効果のないシームトラッキング
文書化されたある事例では, ある企業は、不安定な溶接部のトラブルシューティングに 3 週間を費やしましたが、ワイヤの突き出し長さの変化によって TCP が一貫していないことが判明しました。.
予防方法:
– ±0.1mmの精度を実現するレーザーTCP校正ツールを使用
– トーチまたはコンタクトチップを交換するたびに再校正する
– 毎日の TCP 検証ルーチンを確立する
– 適切な 4 点または 6 点校正方法についてオペレーターをトレーニングします。
2. 不十分な治具設計
現実世界の結果
多くの企業が割り当てています 80% ロボットや溶接機に予算を割くが、 5% 備品に. 不適切に設計された治具は、導入失敗の主な原因の 1 つです.
結果には次のものが含まれます:
– 溶接時のワーク変形
– 再現性が悪い, ロボットの±0.05mmの精度を無駄にする
– 非常に長い切り替え時間
予防方法:
– 割り当てる 5-10% 工具への総投資の割合
– フォローしてください 3-2-1 位置決め原理
– 設計段階で熱膨張を考慮する
– 計画する 1-2 フィクスチャの反復ラウンド
3. 安全コンプライアンスの無視 (ISO 10218)
現実世界の結果
ISOを満たしていない 10218-1 およびISO 10218-2 標準では顧客監査が失敗することがよくあります, 高価な改造 ($20,000–50,000ドル), 潜在的な法的責任.
予防方法:
– ISOに準拠した安全システムの設計 10218 最初からの基準
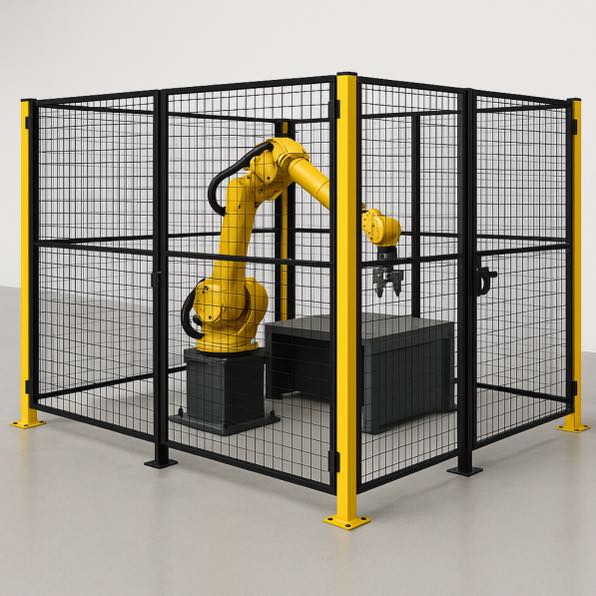
– ライトカーテンとインターロックを備えた高さ 2.0m 以上の安全フェンスを使用してください
– インテグレータからの正式なリスク評価レポートを要求する
– 第三者による安全性検証を検討する (例えば, テュフ)
4. 間違った選択 (シングルステーションとデュアルステーション)
現実世界の結果
間違ったステーション構成の選択は、後から簡単に修正できないため、最も高くつく間違いの 1 つです。.
予防方法:
– ロボット稼働率 = 溶接時間 ÷ を計算します。 (溶接時間 + ロード/アンロード時間)
– 利用 >75% → 通常は単一ステーションで十分です
– 利用 <65% → デュアルステーションによる明らかなメリット
– 将来のアップグレードが可能なモジュラー システムを選択する
5. オフラインプログラミングプランなし
現実世界の結果
ティーチペンダントのプログラミングのみに依存すると、新しい部品の導入や切り替え時に長いダウンタイムが発生します.
予防方法:
– オフラインプログラミングを確認する (PLO) 選考時のサポート
– プロフェッショナルな OLP ソフトウェアの予算 ($3,000–8,000ドル)
– 少なくともトレーニングする 1-2 オフラインプログラミングの技術スタッフ
6. メンテナンスプランがありません
現実世界の結果
定期メンテナンスなし, 機器の寿命が大幅に短くなる, 溶接の品質が低下する, 予期せぬダウンタイムの増加.
予防方法:
– 詳細な予防保守スケジュールを作成する
– 重要なスペアパーツの在庫を維持する
– インテグレーターと年間保守サービス契約を締結する
7. オペレーターとプログラマーのトレーニングが不十分
現実世界の結果
「スタート」と「ストップ」の押し方しか知らないオペレーターは稼働率の低下につながります, インテグレーターへの頻繁な電話, 人事異動後の大きな問題.
予防方法:
– 契約書に研修範囲と期間を明確に明記する
– 少なくともトレーニングする 2-3 オペレーターと 1 メンテナンス技術者
– トレーニング後の評価を実施し、フォローアップ セッションをスケジュールする
8. 隠れたコストの無視
現実世界の結果
最終的なプロジェクトのコストは、多くの場合、当初の見積もりを上回ります。 20-40% 予期せぬ出費のため.
予防方法:
– 全額請求する, 透明な見積書
– 予約する 15-25% 予備予算
– 設置前に徹底的な現場評価を実施する (力, 空気, 床荷重, 等)
プロフェッショナル配置チェックリスト
の成功 ロボット溶接セル 導入に応じて 70% これらのよくある間違いを避けるために. 綿密に計画を立てることで, チェックリストに従って, 経験豊富なインテグレーターと協力して, ほとんどのプロジェクトは時間通りに完了できます, 予算内で, そして強力な結果をもたらします.
アクションステップ:
契約に署名する前に, 同様のプロジェクトから少なくとも 2 人の参照顧客を求め、徹底的なデューデリジェンスを実施します。.
データソース:
– ISO 10218-1:2025 & ISO 10218-2:2011
– 国際ロボット連盟 (IFR)
– から学んだ教訓 1000+ ロボット溶接セルの導入 (2024-2026)
関連書籍:
– ロボット溶接セルとは何ですか? 初心者向けガイド 2026
– 適切なロボット溶接セルを選択する方法: シングルステーションとデュアルステーション
著者:
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新日: 5月 2026