


Produttore di workstation robotizzate personalizzate e sistemi laser



Anatomia di una cella di saldatura robotizzata: Componenti principali & Guida alla selezione (2026)
Cosa c'è realmente all'interno di una cella di saldatura robotizzata?
Se stai considerando una cella di saldatura robotizzata, probabilmente hai visto parecchie citazioni. Ma hai notato una cosa?: dicono alcune citazioni $30,000, dicono altri $120,000. Da dove viene la differenza?
La risposta è nel componenti.
Una cella di saldatura robotizzata completa non è solo “un robot più un saldatore.” È come un'orchestra: il robot è il violinista principale, la fonte di alimentazione è il sintonizzatore, il posizionatore è il conduttore: rimuoverne uno qualsiasi, e l'intera performance va in pezzi.
Questo articolo lo spiegherà “scatola nera” e mostrarti cosa c'è dentro, e cosa cercare quando si seleziona ciascun pezzo.
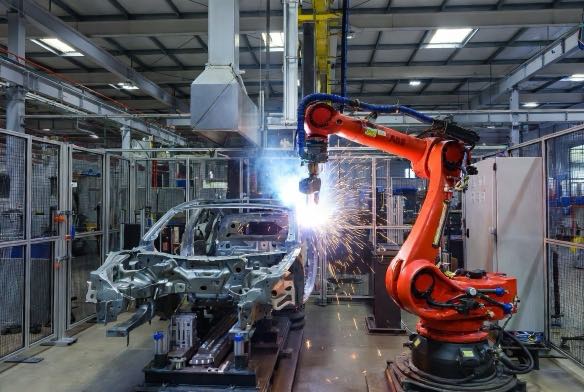
Sei componenti, Nessuna scorciatoia
Una cella di saldatura robotizzata pronta per la produzione è composta da sei parti:
- Braccio robotico industriale: svolge il lavoro fisico
- Generatore di saldatura & avanzamento del filo: scioglie il metallo
- Posizionatore & dispositivo di utensileria: posiziona la parte nel punto giusto
- Sistema di sicurezza: mantiene le persone al sicuro
- Sistema di controllo & software: dice tutto cosa fare
- Sistema di estrazione dei fumi: mantiene l'aria pulita
Analizziamoli ciascuno.
Componente 1: Quello robotico “Braccio”
Di cosa si tratta: Un robot industriale articolato a 6 assi: si muove come un braccio umano. Sei gradi di libertà significano che può raggiungere quasi qualsiasi posizione e orientamento nel suo spazio di lavoro.
Tre numeri da tenere d'occhio:
- Carico utile: I robot di saldatura variano generalmente da 6 kg a 20 kg. Più grande non è sempre migliore: il sovradimensionamento aumenta i costi di acquisto e manutenzione. Regola pratica: Carico utile richiesto = (torcia + cavo + alimentatore di filo + sensore) × 1.2.
- Ripetibilità: ±0,05 mm o ±0,1 mm? Quella differenza di 0,05 mm separa “passaggio” da “fallire” nelle parti automobilistiche. Per acciaio strutturale, ±0,1 mm funziona. Ma se stai saldando sottotelai o recipienti a pressione, molla per ±0,05 mm.
- Portata: 1.4m o 2,0 m? Misura la tua parte più grande. Il robot riesce a raggiungere il cordone di saldatura più lontano?? I posizionatori aiutano, ma non aspettarti miracoli.
Un dettaglio trascurato: Tipo di montaggio. Il montaggio a pavimento è standard, ma il montaggio invertito o a parete a volte funziona meglio, a seconda della disposizione e dei componenti del negozio.
Componente 2: La fonte di alimentazione per saldatura: silenziosamente critica
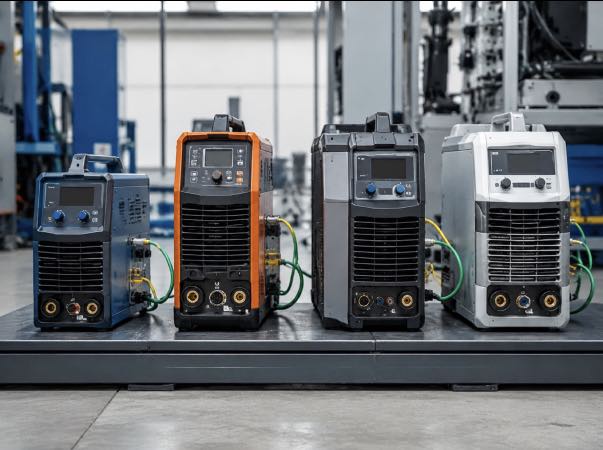
Di cosa si tratta: Fornisce energia di saldatura e controlla la corrente, voltaggio, velocità del filo, e flusso di gas. Deve comunicare con il robot in tempo reale, quando il robot lo dice “saldare adesso,” la fonte di alimentazione fornisce immediatamente i parametri corretti.
Tre domande a cui rispondere:
- Materiale e spessore?Sotto i 3mm → 200A va bene. Oltre 10 mm → necessitano di 400 A+. Sotto-specifiche e non penetrerai; specifiche eccessive e stai sprecando soldi.
- Quale processo?MIG/MAG è il più comune. TIG per lamiere inox e sottili. Per alluminio, MIG a impulsi o trasferimento di metallo freddo (CMT) è quasi obbligatorio, altrimenti, gli schizzi ti faranno impazzire.
- Compatibile con protocollo di comunicazione? Questa è la trappola più grande. Marca un robot + Saldatore di marca B che non parla la stessa lingua → ritardi di comunicazione → qualità di saldatura instabile. Soluzione: stessa marca, o combinazione cross-brand pre-convalidata (DeviceNet, Ethernet/IP, ecc.).
Un aggiornamento utile: Pulsami. Gli spruzzi cadono 50%+. Costa di più, ma ripaga in termini di tempo di pulizia.
Componente 3: Il Posizionatore — Moltiplicatore di capacità sottovalutato
Cosa fa: Ruota e inclina il pezzo in lavorazione in modo che la torcia colpisca sempre con l'angolazione ottimale. Con a progettazione a due stazioni, è possibile saldare su una stazione mentre si carica/scarica l'altra: saldatura ininterrotta.
Perché viene trascurato:
Le persone si concentrano sul robot. “Buon robot = buon sistema” - sbagliato. Se la tua parte necessita di saldatura su più lati e il tuo posizionatore ha un solo asse, il robot si adatta costantemente. Il tempo di accensione dell'arco diminuisce da 80% A 50%. Questo è un 40% colpo di produttività.
Due cose da guardare:
- Asse singolo o doppio? Giri singoli. Doppia rotazione + si inclina. Il doppio costa di più ma gestisce le parti complesse in modo molto migliore. Tubo, cornici, parti multi-lato → diventano doppie.
- Capacità di carico utile: Pezzo + peso totale dell'apparecchio. Regola: 1.5x fattore di sicurezza. Se la tua parte pesa 200 kg, specifica un posizionatore da 300 kg+. Impara da coloro che hanno visto un posizionatore faticare a metà saldatura.
Altri due dettagli:
- Ripetibilità: Da ±0,1 mm a ±0,2 mm. La bassa ripetibilità interrompe il rilevamento della cucitura: il robot punta correttamente, ma la parte è già cambiata.
- Sincronizzazione dei robot: Il posizionatore e il robot devono muoversi insieme. Chiedi al tuo integratore: “Può tutto muoversi contemporaneamente?” Se la risposta è “pausa per ruotare,” il throughput subisce un duro colpo.
Componente 4: Il sistema di sicurezza: non facoltativo, È la legge
Cosa fa: Scherma, barriere fotoelettriche, scanner laser, cancelli interbloccati, E-stop: un obiettivo: tenere fuori la gente, lascia che la macchina funzioni.
Perché non puoi saltarlo:
Non solo “evitando incidenti.”ISO 10218-1 E ISO 10218-2 richiedono esplicitamente sistemi di sicurezza per i robot industriali. Nessuna conformità = nessuna approvazione: da audit dei clienti o ispezioni di sicurezza locali.
Tre livelli:
- Iscrizione: Recinzione di sicurezza + cancello interbloccato + arresto di emergenza. Funziona ma occupa spazio ed è scomodo per gli operatori.
- Standard: Scherma + cortina di luce + interblocco. Le barriere fotoelettriche rilevano l'ingresso e attivano l'arresto di emergenza. Costoso e soggetto a falsi inneschi dovuti alla polvere.
- Di fascia alta: Scherma + scanner laser + PLC di sicurezza. Gli scanner possono impostare più zone: avviso vicino al perimetro, arresto di emergenza all'ingresso. Molto flessibile.
Un'eccezione: I robot collaborativi in modalità di limitazione di potenza/forza possono ridurre o eliminare la recinzione dopo una valutazione formale del rischio. Ma segnali d'allarme, barriere fotoelettriche, e gli arresti di emergenza sono ancora necessari e la valutazione del rischio in sé non è fai-da-te.
Componente 5: Sistema di controllo & Software: il cervello
Cosa include: Controllore del robot, insegnare ciondolo, software di programmazione offline, Interfaccia MES: il centro di comando.
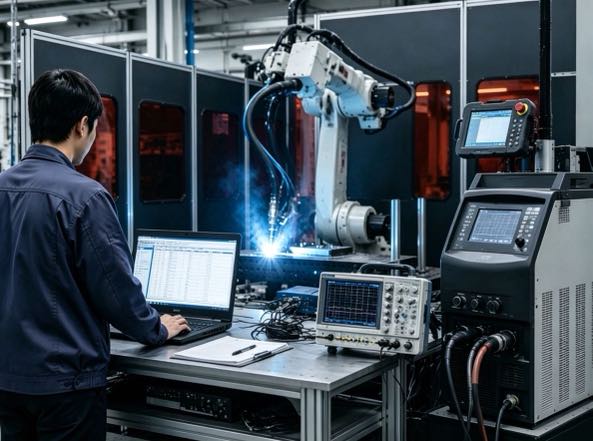
Tre punti comunemente fraintesi:
Primo, un pendente di apprendimento non significa che puoi programmare.Impara il ciondolo - 1-2 settimane. Nessun ingegnere dedicato? Prendi in considerazione i cobot lead-through: 2-3 giornate di formazione.
Secondo, la programmazione offline non è un lusso per i negozi high-mix. Pianifica i percorsi sul tuo PC, caricare sul robot, correre. Passaggio da 2 ore al di sotto 30 minuti. Calcola il tuo risparmio di tempo annuale.
Terzo, Le interfacce MES costano, ma senza di loro, non puoi superare determinati audit.Automotive e livello 1 i clienti spesso richiedono la tracciabilità completa della saldatura: attuale, voltaggio, velocità, tempo per ogni cucitura. Nessuna interfaccia = nessuna citazione.
Software OLP leader: RobotStudio (ABB), Roboguida (Fanuc), SIM Pro (Yaskawa). Bilancio $3,000-8,000.
Componente 6: Estrazione dei fumi: ferma il killer invisibile
Cosa fa: Cattura i fumi di saldatura alla fonte. I fumi contengono cromo, nichel, manganese: cause di esposizione a lungo termine “la febbre del saldatore” e malattie polmonari.
Due metodi di estrazione:
- Ugello montato sulla torcia: Estrazione proprio all'arco — >95% efficienza. Scambio: aggiunge peso e volume alla torcia, riducendo potenzialmente l’agilità del robot.
- Braccio aspirante esterno: Braccio indipendente, 80-90% efficienza. Costo inferiore, adatto per volumi di fumi inferiori.
Perché ne hai bisogno: OSHA 29 CFR 1910.252 necessita di estrazione per operazioni di saldatura. Conformità a parte: i polmoni dei tuoi dipendenti dopo 5 anni contro. 10 gli anni dovrebbero essere importanti per te.
Specifiche da verificare: Flusso d'aria 1,000-3,000 m³/h. HEPAH13+ (99.97% A 0.3 micron). Rumore <75 dB — altrimenti, gli operatori se ne vanno con il mal di testa.
Un tavolo: Cosa ottieni per ogni livello di budget
| Componente | Budget basso ($30k-50k) | Standard ($60k-90k) | Hfascia alta ($100k-150k) |
| Robot | Domestico 6kg, ±0,08 mm | Importato 10 kg, ±0,05 mm | Importato 20 kg, ±0,05 mm |
| Fonte di energia | MIG domestico 350A | Impulso Lincoln/Fronius MIG 400A | Fronius TPS/i 500A + CMT |
| Posizionatore | Pneumatico monoasse, 200kg | Servo a doppio asse, 500kg | Servo a doppio asse, 1000kg+DV |
| Sicurezza | Scherma di base + arresto di emergenza | Scherma + cortina di luce + interblocco | Scherma + scanner laser + PLC di sicurezza |
| Controllare | Ciondolo didattico di base | L'OLP + MES standard | L'OLP + raccolta dati completa |
| Estrazione dei fumi | Mobile autonomo | Montato su torcia | Centralizzato + montato su torcia |
7 Domande da porre prima di ricevere preventivi
Rispondi prima a queste. Quindi parla con gli integratori. Eviterai di essere portato in giro.
- Dimensioni e peso massimi della parte? → Requisiti di portata e carico utile
- Che materiale? Che spessore? → Specifiche della fonte di alimentazione
- Ore annuali di saldatura? Dimensioni dei lotti? → Due stazioni? Programmazione offline?
- Programmatore dedicato in staff? → Teach pendente vs. passaggio passante
- Il cliente richiede la tracciabilità della saldatura? → È necessaria l'interfaccia MES?
- UNspazio disponibile? → Disposizione di sicurezza
- Audit ISO o di sicurezza del cliente? → Livello del sistema di sicurezza
Le risposte a queste sette domande determineranno il tuo preventivo e se finirai per avere rimpianti.
Quattro errori che non devi fare (Altri lo hanno già fatto)
Errore 1: Spendi molto per il robot, a buon mercato su tutto il resto
Risultato: Precisione del robot ±0,05 mm, precisione del posizionatore ±0,2 mm: precisione complessiva compromessa dall'anello più debole. Usain Bolt in infradito.
Aggiustare: Bilancia il tuo budget. I posizionatori e gli utensili meritano la stessa attenzione del robot.
Errore 2: Un giro di utensili andrà bene
Risultato: Il primo utensile manca di rigidità: le parti si spostano dopo alcune saldature. Tre mesi di debug, ancora instabile. Elimina e riavvia, costando migliaia in più.
Aggiustare: Budget per le iterazioni degli strumenti. Aspettarsi 1-2 turni prima della finalizzazione.
Errore 3: Specifiche minime di sicurezza: abbastanza buone
Risultato: Arriva l'attrezzatura. L'audit del cliente fallisce: il limite è troppo basso, nessuna barriera fotoelettrica, E-stop non conformi. La modifica costa $ 20.000-30.000.
Aggiustare: Configura su ISO 10218 dall'inizio. Fallo una volta, farlo bene.
Errore 4: Fonte di alimentazione e robot incompatibili
Risultato: Ritardi di comunicazione → parametri di saldatura instabili → qualità incoerente. L'ingegnere dell'integrazione trascorre due settimane sul posto, eventualmente scambia un modulo di comunicazione.
Aggiustare: Prima dell'acquisto, chiedere “Quale protocollo? La compatibilità è stata convalidata?” Solo marchi dello stesso marchio o cross-brand pre-convalidati.
Passaggio successivo: La selezione è solo l'inizio
Comprendere i componenti è il primo passo. Ciò che determina realmente il successo o il fallimento è ciò che accade durante la distribuzione.
Il prossimo passo:
Applicazioni reali delle stazioni di lavoro per saldatura robotizzata nell'industria generale (2026) | Strutture in acciaio / Macchine agricole / Mobili in metallo
Condividendo tre casi di implementazione nel mondo reale della struttura in acciaio, macchine agricole, e settori della produzione di mobili in metallo, completo di confronti dettagliati dei dati, questa guida aiuta le piccole e medie imprese manifatturiere a valutare il ritorno sull'investimento.
Fonti dei dati
Federazione internazionale di robotica (IFR) – Rapporto mondiale sulla robotica 2024
Organizzazione internazionale per la standardizzazione (ISO) –ISO 10218-1:2025, ISO 10218-2:2011
Società americana di saldatura (AWS) – Dati sulla forza lavoro di saldatura
ABB, Fanuc, Yaskawa, KUKA – Specifiche pubbliche (2025-2026)
Identificazione dell'autore
Questo articolo è basato sulla Federazione Internazionale di Robotica (IFR) Rapporto mondiale sulla robotica 2025, Società americana di saldatura (AWS) dati sulla forza lavoro, e le roadmap tecnologiche dei principali produttori.
Autore:
Un esperto nell'integrazione dei sistemi di saldatura robotizzata con over 12 anni di esperienza nel settore. La mia azienda è finita 26 anni di esperienza professionale, contiene più di 40 tecnologie brevettate, ed è stato completato con successo 1,500 progetti in tutto il mondo (circa 70% di cui hanno coinvolto celle di saldatura robotizzate, per un totale di più di 1,000 unità). L'azienda possiede la certificazione CE UE (Certificato n.: M.2026.206.C134866) ed è conforme alla norma EN 60204-1:2018 e EN ISO 12100:2010 standard. Ho assistito numerose aziende manifatturiere durante l'intero processo di implementazione delle postazioni di saldatura robotizzata, dalla selezione all'avvio della produzione.
Aggiornato: Maggio 2026
POST CORRELATI

6 Sfide comuni nella saldatura laser robotizzata e come risolverle

Automazione della saldatura di serbatoi di trasformatori:Risolvere la sfida del grande, Parti non ripetitive

Che cos'è una cella di saldatura robotizzata? 2026 Guida per principianti | 37 Acquista dati

7Robot del esimo asse vs portale tradizionale: Quale è meglio per la tua linea di saldatura o di movimentazione dei materiali?

Installazione & Guida alla manutenzione per sistemi di saldatura laser robotizzati: Una tabella di marcia pratica
