


Производител на работни станции за роботи и лазерни системи по поръчка



8 Скъпи грешки при внедряването на роботизирана заваръчна клетка (И как да ги избегнем) – 2026 издание
The 8 най-често срещаните и скъпи грешки при разполагането на роботизирана заваръчна клетка, Въз основа на нашето проследяване и анализ на над 1,000 реални проекти за внедряване на модул за заваряване на роботи Научете практически стратегии за превенция, за да избегнете забавяния, надхвърляне на бюджета, и лошо представяне.
Роботизираните заваръчни клетки обещават 3-5 пъти по-висока производителност и периоди на изплащане 12-18 месеца. Въпреки това, проследяването на индустрията показва, че приблизително70% на внедряванията за първи път имат значителни забавяния, надхвърляне на бюджета, или не отговарят на очакванията за ефективност.
Проблемът рядко е в самия робот. Повечето неуспехи произтичат от грешки, които могат да бъдат избегнати по време на процеса на подбор и внедряване.
Тази статия очертава 8 най-честите и скъпи грешки изготвен от над 1000 реални аутопсии на проекта. Всяка грешка включва последствия от реалния свят и приложими стратегии за превенция.
1. Пропускане или бързане на TCP калибриране
Последици от реалния свят
TCP (Централна точка на инструмента) определя къде според робота се намира върха на заваръчната горелка. Неточният TCP може да причини 2-5 mm отклонение между програмираната траектория и действителната позиция на горелката.
Резултатите включват:
– Неправилно подравнени заваръчни шевове, недостатъчно проникване, и липса на синтез
– Непостоянно качество на заварките през смените
– Неефективно проследяване на шева
В един документиран случай, компания прекара три седмици в отстраняване на нестабилни заварки, само за да открие непоследователен TCP, причинен от различни дължини на стърчаща тел.
Методи за превенция:
– Използвайте инструмент за лазерно TCP калибриране за ±0,1 mm точност
– Калибрирайте отново след всяка смяна на горелката или контактния накрайник
– Създайте ежедневна рутина за проверка на TCP
– Обучете операторите на правилните 4-точкови или 6-точкови методи за калибриране
2. Лош дизайн на приспособлението за инструменти
Последици от реалния свят
Много компании разпределят 80% от техния бюджет за робота и заварчика, но по-малко от 5% към тела. Лошо проектираните тела са една от водещите причини за неуспешно внедряване.
Резултатите включват:
– Деформация на детайла по време на заваряване
– Лоша повторяемост, загуба на точността на робота от ±0,05 mm
– Изключително дълги времена за смяна
Методи за превенция:
– Разпределете 5-10% от общата инвестиция в инструментална екипировка
– Следвайте 3-2-1 принцип на локализиране
– Отчетете топлинното разширение във фазата на проектиране
– План за 1-2 кръгове на итерация на приспособлението
3. Пренебрегване на изискванията за безопасност (ISO 10218)
Последици от реалния свят
Не отговаря на ISO 10218-1 и ISO 10218-2 стандартите често водят до неуспешни одити на клиенти, скъпи ретрофити ($20,000– 50 000 долара), и потенциална правна отговорност.
Методи за превенция:
– Проектиране на системи за безопасност по ISO 10218 стандарти от самото начало
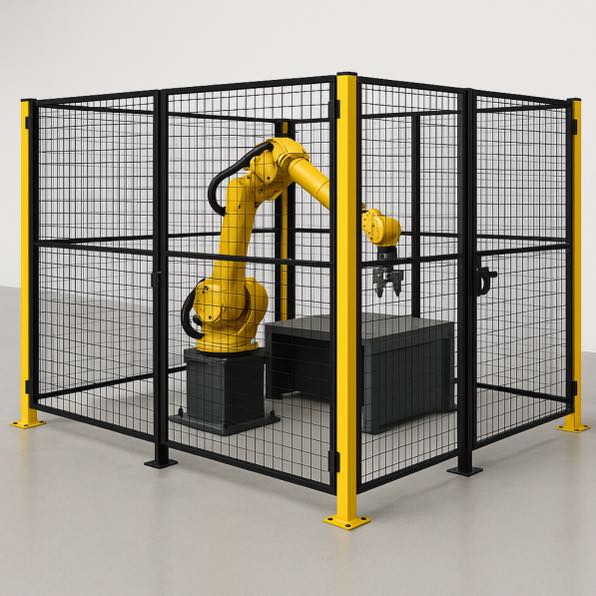
– Използвайте предпазна ограда с височина ≥2,0 м със светлинни завеси и блокировки
– Изискване на официален доклад за оценка на риска от интегратора
– Помислете за валидиране на безопасността от трета страна (e.g., TÜV)
4. Грешен избор (Единична станция срещу двойна станция)
Последици от реалния свят
Изборът на грешна конфигурация на станцията е една от най-скъпите грешки, защото не може лесно да бъде коригирана по-късно.
Методи за превенция:
– Изчислете степента на използване на робота = Времето за заваряване ÷ (Време за заваряване + Време за зареждане/разтоварване)
– Използване >75% → Една станция обикновено е достатъчна
– Използване <65% → Двойната станция осигурява ясни предимства
– Изберете модулни системи, които позволяват бъдещи надстройки
5. Няма план за офлайн програмиране
Последици от реалния свят
Разчитането единствено на програмиране на висящо устройство за обучение води до дълъг престой по време на въвеждане на нова част и смяна.
Методи за превенция:
– Потвърдете офлайн програмирането (PLO) подкрепа по време на избора
– Бюджет за професионален OLP софтуер ($3,000– 8000 долара)
– Тренирайте поне 1-2 технически персонал по офлайн програмиране
6. Липсва план за поддръжка
Последици от реалния свят
Без планова поддръжка, животът на оборудването се скъсява драстично, качеството на заваръчния шев намалява, и неочаквано време на престой се увеличава.
Методи за превенция:
– Създайте подробен график за превантивна поддръжка
– Поддържайте инвентара на критични резервни части
– Подпишете годишен договор за поддръжка с интегратора
7. Неадекватно обучение на оператор и програмист
Последствие от реалния свят
Оператори, които знаят само как да натискат „Старт“ и „Стоп“, водят до ниско използване, чести обаждания до интегратора, и големи проблеми след текучеството на персонала.
Методи за превенция:
– Ясно посочете обхвата и продължителността на обучението в договора
– Тренирайте поне 2-3 оператори и 1 техник по поддръжката
– Провеждайте оценки след обучението и планирайте последващи сесии
8. Игнориране на скритите разходи
Последици от реалния свят
Крайните разходи по проекта често надвишават първоначалната оферта с 20-40% поради непредвидени разходи.
Методи за превенция:
– Поискайте пълна цена, прозрачна оферта
– резерва 15-25% бюджет за извънредни ситуации
– Извършете задълбочена оценка на мястото преди монтажа (мощност, въздух, натоварване на пода, и т.н.)
Контролен списък за професионално внедряване
Успехът на a роботизирана клетка за заваряване разгръщането зависи 70% за избягване на тези често срещани грешки. Чрез внимателно планиране, следвайки контролния списък, и работа с опитен интегратор, повечето проекти могат да бъдат завършени навреме, в рамките на бюджета, и постига силни резултати.
Стъпка на действие:
Преди подписване на какъвто и да е договор, поискайте поне двама референтни клиенти от подобни проекти и извършете задълбочена проверка.
Източници на данни:
– ISO 10218-1:2025 & ISO 10218-2:2011
– Международна федерация по роботика (IFR)
– Научени уроци от 1000+ разгръщане на роботизирани клетки за заваряване (2024-2026)
Свързано четене:
– Какво е роботизирана заваръчна клетка? Ръководство за начинаещи 2026
– Колко струва една роботизирана заваръчна клетка в 2026?
– ROI в роботизирана заваръчна клетка 2026: Пълно ръководство
– Как да изберем правилната роботизирана заваръчна клетка: Единична срещу двойна станция
Автор:
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Дата на актуализиране: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

7th Axis Robot срещу традиционен Gantry: Кое е по-добро за вашата линия за заваряване или обработка на материали?
Защо визуалните системи са от съществено значение за роботизираното лазерно заваряване

3Обяснено проследяване на шев с лазер D Vision:От точков облак до заваръчен път за секунди

Производство без приспособления: Когато позиционерът за заваряване заменя сложните приспособления, Прикрепващи заварки, и Крайн Време

5 Причини, поради които заваряването на големи детайли е неефективно — и как роботът за позициониране решава всяка от тях
