カスタムロボットワークステーションおよびレーザーシステムメーカー



一般産業における実際のロボット溶接セルのアプリケーション: ケーススタディ 2026
自動車を超えて — 一般産業におけるロボット溶接セル
自動車製造はロボット溶接の主な用途ですが、, ロボット溶接セル 一般産業でも広く使用されています.
国際ロボット連盟によると (IFR) 2025 報告, 溶接用途が約 21% 世界の産業用ロボット設置のうち、かなりの部分が自動車以外の一般産業に導入されています: 鋼構造, 建設機械, 農業機器, 金属製の家具, 圧力容器, パイプ, ハードウェア, などなど.
これらの業界には共通の課題があります: 自動車用よりも小さいバッチサイズ, マージンを低くする, 溶接工不足と品質の不安定による同じプレッシャーが続いている.
この記事では実際にある3つのことを紹介します (匿名化された) 一般産業への応用事例, さまざまなシナリオにわたるロボット溶接セルの実際のパフォーマンスと価値を示す.
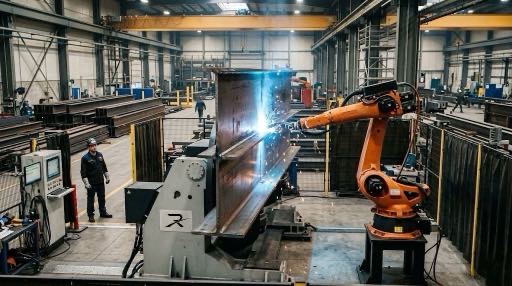
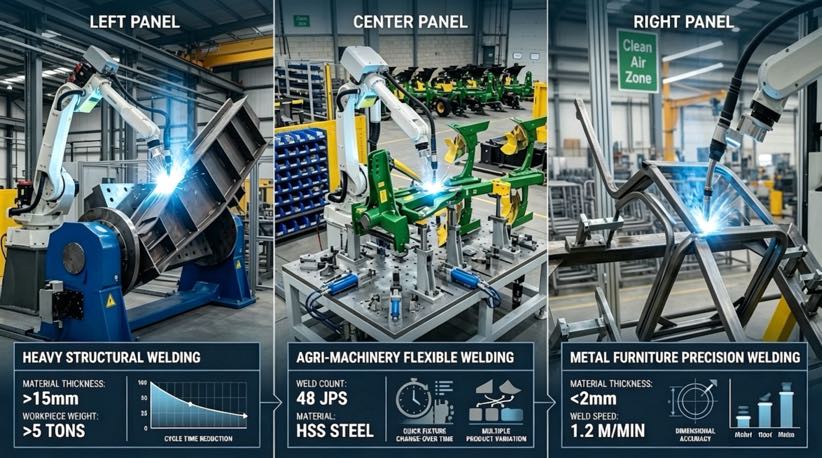
場合 1: 鋼構造物製造工場 大型部品の溶接効率向上
会社の背景
中国東部の中堅鋼構造物製作工場, 鉄骨梁の製造, 列, および建設用トラス. 年間生産額: 約 $12 100万ドル.
導入前の主な問題点: 溶接工の採用が難しい. 大型コンポーネントは頻繁に裏返したり位置を変更したりする必要がありました. マルチアングル溶接は熟練した溶接工に大きく依存していました. 再加工率が高く、溶接の品質に一貫性がありませんでした.
導入
2ステーションロボット溶接セルを初期に導入 2025, で構成されています:
- 6-軸産業用ロボット (16積載重量kg, 1.8メートル到達)
- 2軸サーボポジショナ (L型, 2-トン容量)
- 縫い目追跡システム
- 安全柵 + ライトカーテンインターロック
- 総投資額: 約 $150,000 米ドル
前後のデータ比較
| メトリック | 前に (マニュアル) | 後 (ロボット) | 変化 |
| 単一溶接 継ぎ目時間 | 18 分 | 6.8 分 | 生産性が最大 2.65 倍向上 |
| 初回パス溶接合格率 | 91% | 98.50% | +7.5 パーセントポイント |
| 溶接機の要件 | 6-7 溶接工 | 2 演算子 + 1 品質管理 | ~57% 削減 |
| 年間生産能力 | ベースライン | 62% | 大幅な増加 |
| 回収期間 | — | 14 月 | — |
主要な成功要因
L 型二軸ポジショナーとシームトラッキングシステムを組み合わせることで、マルチアングルの課題を効果的に解決しました。, 大型鋼構造物の多位置溶接. ロボットは溶接パスのわずかな偏差に自動的に適応します, 一貫した溶接品質の確保.
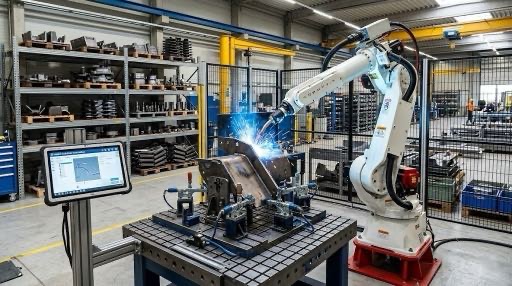
場合 2: 農業機械メーカー — 多品種少量フレキシブル生産
会社の背景
中国華北の農業機械部品メーカー, ロータリーティラーブレードホルダーの製造, フレーム, および保護カバー - 以上 200 毎年異なる製品仕様.
導入前の主な問題点: 豊富な製品バリエーション, 小さなバッチサイズ, 頻繁な切り替え. それぞれの切り替えに時間がかかりました 1-2 ツールとプログラムの調整に何時間もかかる. 溶接工の高齢化が進んでいた, 若い後継者がほとんどいない.
導入
標準シングルステーションロボット溶接セルを導入, で構成されています:
- 6-軸産業用ロボット (10積載重量kg)
- クイックチェンジツーリング治具システム (モジュラー設計)
- オフラインプログラミングソフトウェア
- 総投資額: 約 $70,000 米ドル
前後のデータ比較
| メトリック | 前に (マニュアル) | 後 (ロボット) | 変化 |
| 切り替え時間 | 45 分 | 7-9 分 | ~80%削減 |
| 毎日の生産量 | ベースライン | ~2.4倍の増加 | — |
| 溶接欠陥率 | ベースライン | 65% 削減 | — |
| 溶接人件費 | ベースライン | ~57% 削減 | — |
| 回収期間 | — | 15 月 | — |
主要な成功要因
モジュール式クイックチェンジ治具システム + オフラインプログラミングにより多品種少量生産の柔軟性が大幅に向上. オペレーターはコンピュータ上で経路計画を完了し、その内で切り替えを完了できます。 15 分.
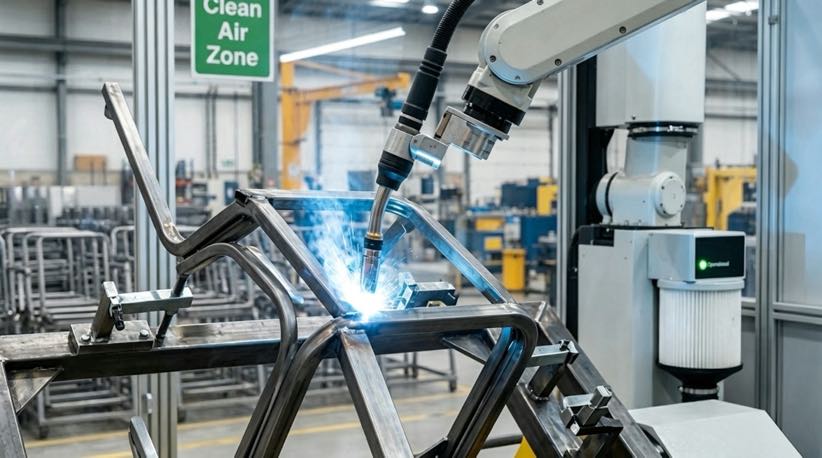
場合 3: メタ私 家具メーカー — バッチフレーム溶接の品質と効率の向上
会社の背景
中国南部の金属家具メーカー, オフィスチェアフレームの製造, 棚, および展示スタンド - 典型的な中バッチ生産, 主にヨーロッパ市場に輸出. ヨーロッパの顧客は溶接の外観の一貫性に対して非常に高い要求を持っていました.
導入前の主な問題点: 溶接工’ スキルレベルは大きく異なります. 同じ椅子モデルを異なる溶接機で溶接すると、溶接品質が大きく異なります。. 溶接の外観に関する顧客からの苦情. 高い返品率. 溶接ヒューム濃度が高い, 環境圧力.
導入
シングルステーションロボット溶接セルを導入 2025, で構成されています:
- 6-軸産業用ロボット (6積載重量kg)
- パルスミグ溶接電源
- 単軸ロータリポジショナ
- 標準化された治具システム
- トーチに取り付けられたヒューム抽出
- 総投資額: 約 $60,000 米ドル
前後のデータ比較
| メトリック | 前に (マニュアル) | 後 (ロボット) | 変化 |
| フレームごとの溶接時間 | 12 分 | 4.5 分 | 生産性が最大 2.7 倍向上 |
| 溶接の外観の一貫性 | 変動性が高い | 高い一貫性 | 劇的な改善 |
| 顧客のリピート率 | ベースライン | 70% 削減 | — |
| 溶接生産ライン | 4 手動ライン | 1 ロボットセル + マイナーマニュアルアシスト | — |
| 全体の生産能力 | ベースライン | ~145% 増加 | — |
| 回収期間 | — | 12 月 | — |
主要な成功要因
標準化された治具 + 安定したパルス MIG 溶接パラメータにより、金属製家具の高い溶接外観と一貫性要件が保証されます。, 作業者の身体的負担を大幅に軽減しながら. トーチに取り付けられたヒューム抽出により、作業場の環境が効果的に改善されました.
3 つのケースすべてから得られる重要なポイント
| 寸法 | 場合 1 (鋼構造) | 場合 2 (銀機械) | 場合 3 (金属製の家具) |
| 主な問題点 | 大型コンポーネント, マルチアングル溶接 | 頻繁な切り替え, 高齢化した溶接工 | 品質の一貫性, 外見要件 |
| 選択方向 | 2駅 + 縫い目追跡 | 単駅 + クイックチェンジツール | 単駅 + 標準化された治具 |
| 典型的な投資 | ~15万米ドル | ~70,000米ドル | ~60,000米ドル |
| 回収期間 | 14 月 | 15 月 | 12 月 |
| 最大の利益 | 2.65x 生産性の向上 | 80% より速い切り替え | 70% 返品率の低下 |
一般産業におけるロボット溶接セルの導入に共通する成功要因
選択を生産特性に合わせて行う
大型部品, バッチサイズが小さい → シングルステーションを好む. 安定したバッチサイズ → 2 ステーションを推奨. 過剰な仕様を避ける - ケース 2 の単一ステーション ソリューションは、より少ない投資とより早い投資回収で、多品種少量のニーズを完全に満たしました。.
治具の設計は重要です
複数の事例が、専門的な備品への投資がプロジェクトの成功を左右することが多いことを証明しています. Case のモジュラークイックチェンジフィクスチャ 2 ケース内の標準化された治具 3 重要な成功要因でした. 予算 5-10% フィクスチャの反復に対する総投資の割合.
トレーニングとアフターサポート
長期安定稼働にはオペレーターのトレーニングと迅速なアフターサポートが重要です. 3社とも受賞しました 1-2 数週間にわたる現場トレーニング, オペレーターがプログラムのリコールを独立して処理できるようにする, 切り替え, および基本的なトラブルシューティング.
安全性と環境コンプライアンス
すべての導入は ISO に準拠しました 10218-2 安全基準と含まれる効率的なヒューム抽出システム. 場合 3 特別に使用されるトーチ取り付け式抽出, 作業場の空気の質を効果的に改善する.
鋼構造物製作の実際の事例3つ, 農業機械, 金属家具製造において十分に実証されています。: ロボット溶接セルは一般産業においても優れた実用的価値を提供します.
生産効率と溶接品質を大幅に向上させるだけでなく、溶接機不足に効果的に対処し、自動化変革を加速します。.
自動溶接の導入を検討されている中小メーカー様へ, 重要なのは、単に最も複雑なソリューションを追求することではなく、製品の特性と生産リズムに基づいて適切なロボット溶接セル構成を選択することです。.
次のステップ
ロボット溶接セルの導入をご検討の方へ, 次の情報を共有してください:
1. 主な製品タイプ (例えば, 鋼構造, 機械部品, 金属製の家具)
2. 一般的な部品の寸法と 1 日あたりの生産量
3. 現在の最大の問題点 (労働力不足, 品質が不安定, または効率が低い)
実際の経験に基づいて、的を絞った最初の推奨事項を提供します.
データソース
– 国際ロボット連盟 (IFR) – ワールドロボティクス 2025 報告
– アメリカ溶接協会 (AWS) – 溶接労働力データ
– からの経験の要約 1000+ ロボット溶接セル納入プロジェクト
関連書籍
- ロボット溶接セルの選び方? 単一ステーション vs. 2ステーション
- 2026 ロボット溶接セルのコスト およびROI分析
- 10 ロボット溶接セルを工場に導入する主な利点
著者の識別
この記事は国際ロボット連盟に基づいています。 (IFR) ワールドロボティクスレポート 2025, アメリカ溶接協会 (AWS) 従業員データ, および主要メーカーの技術ロードマップ.
著者:
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新されました: 5月 2026