


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



8 Des erreurs coûteuses lors du déploiement d’une cellule de soudage robotisée (Et comment les éviter) – 2026 Edition
Le 8 erreurs les plus courantes et les plus coûteuses lors du déploiement d’une cellule de soudage robotisée, Sur la base de notre suivi et de notre analyse de plus de 1,000 projets réels de déploiement d'unités de soudage robotisées Apprenez des stratégies de prévention pratiques pour éviter les retards, dépassements de budget, et mauvaises performances.
Les cellules de soudage robotisées promettent des gains de productivité de 3 à 5 fois et des périodes d'amortissement de 12-18 mois. Cependant, le suivi de l'industrie montre qu'environ70% des premiers déploiements connaissent des retards importants, dépassements de budget, ou ne répond pas aux attentes en matière de performances.
Le problème vient rarement du robot lui-même. La plupart des échecs proviennent d'erreurs évitables lors du processus de sélection et de déploiement..
Cet article décrit le 8 erreurs les plus courantes et les plus coûteuses tiré de là 1000 véritable projet post-mortem. Chaque erreur inclut des conséquences réelles et des stratégies de prévention concrètes.
1. Sauter ou précipiter l'étalonnage TCP
Conséquences du monde réel
TCP (Point central de l'outil) définit l'endroit où le robot pense que la pointe de la torche de soudage se trouve. Un TCP inexact peut provoquer un écart de 2 à 5 mm entre la trajectoire programmée et la position réelle de la torche..
Les résultats incluent:
– Coutures de soudure mal alignées, pénétration insuffisante, et manque de fusion
– Qualité de soudure incohérente d’une équipe à l’autre
– Suivi des coutures inefficace
Dans un cas documenté, une entreprise a passé trois semaines à dépanner des soudures instables pour découvrir un TCP incohérent causé par des longueurs de fil variables.
Méthodes de prévention:
– Utilisez un outil d'étalonnage laser TCP pour une précision de ± 0,1 mm
– Recalibrer après chaque changement de torche ou de pointe de contact
– Établir une routine quotidienne de vérification TCP
– Former les opérateurs aux méthodes appropriées d’étalonnage en 4 ou 6 points
2. Mauvaise conception des dispositifs d'outillage
Conséquences du monde réel
De nombreuses entreprises attribuent 80% de leur budget au robot et à la soudeuse mais moins de 5% aux luminaires. Les luminaires mal conçus sont l’une des principales causes d’échec de déploiement.
Les résultats incluent:
– Déformation de la pièce pendant le soudage
– Mauvaise répétabilité, gaspiller la précision de ±0,05 mm du robot
– Temps de changement extrêmement longs
Méthodes de prévention:
– Allouer 5-10% de l'investissement total en outillage
– Suivez le 3-2-1 principe de localisation
– Tenir compte de la dilatation thermique dès la phase de conception
– Planifier pour 1-2 tours d'itération du luminaire
3. Ignorer la conformité en matière de sécurité (OIN 10218)
Conséquences du monde réel
Ne pas respecter la norme ISO 10218-1 et ISO 10218-2 les normes entraînent souvent l’échec des audits clients, rénovations coûteuses ($20,000–50 000$), et responsabilité juridique potentielle.
Méthodes de prévention:
– Concevoir des systèmes de sécurité selon ISO 10218 les normes depuis le début
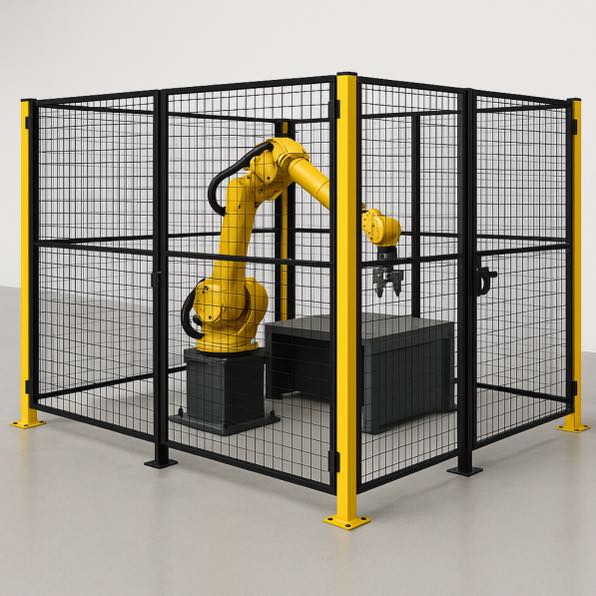
– Utiliser une clôture de sécurité d'une hauteur ≥ 2,0 m avec des barrières immatérielles et des verrouillages
– Exiger un rapport formel d’évaluation des risques de la part de l’intégrateur
– Envisagez une validation de sécurité par un tiers (par ex., TUV)
4. Mauvaise sélection (Station unique vs station double)
Conséquences du monde réel
Choisir la mauvaise configuration de station est l'une des erreurs les plus coûteuses car elle ne peut pas être facilement corrigée par la suite..
Méthodes de prévention:
– Calculer le taux d'utilisation du robot = Temps de soudage ÷ (Temps de soudage + Temps de chargement/déchargement)
– Utilisation >75% → Une seule station suffit généralement
– Utilisation <65% → La double station offre des avantages évidents
– Choisissez des systèmes modulaires qui permettent des mises à niveau futures
5. Pas de plan de programmation hors ligne
Conséquences du monde réel
S'appuyer uniquement sur la programmation du boîtier d'apprentissage entraîne de longs temps d'arrêt lors de l'introduction de nouvelles pièces et des changements.
Méthodes de prévention:
– Confirmer la programmation hors ligne (OLP) accompagnement lors de la sélection
– Budget pour un logiciel OLP professionnel ($3,000–8 000$)
– Entraînez-vous au moins 1-2 personnel technique sur la programmation hors ligne
6. Plan de maintenance manquant
Conséquences du monde réel
Sans maintenance programmée, la durée de vie de l'équipement est considérablement réduite, la qualité des soudures diminue, et les temps d'arrêt inattendus augmentent.
Méthodes de prévention:
– Créer un calendrier de maintenance préventive détaillé
– Maintenir l'inventaire des pièces de rechange critiques
– Signer un contrat de service de maintenance annuel avec l'intégrateur
7. Formation inadéquate des opérateurs et des programmeurs
Conséquence du monde réel
Les opérateurs qui savent seulement appuyer sur « Start » et « Stop » entraînent une faible utilisation, appels fréquents à l'intégrateur, et problèmes majeurs après le roulement du personnel.
Méthodes de prévention:
– Préciser clairement l'étendue et la durée de la formation dans le contrat
– Entraînez-vous au moins 2-3 opérateurs et 1 technicien d'entretien
– Effectuer des évaluations post-formation et planifier des séances de suivi
8. Ignorer les coûts cachés
Conséquences du monde réel
Les coûts finaux du projet dépassent souvent le devis initial de 20-40% en raison de dépenses imprévues.
Méthodes de prévention:
– Demander un tarif complet, devis transparent
– Réserve 15-25% budget d'urgence
– Effectuer une évaluation approfondie du site avant l’installation (pouvoir, air, charge au sol, etc.)
Liste de contrôle de déploiement professionnel
Le succès d'un cellule de soudage robotisée le déploiement dépend 70% pour éviter ces erreurs courantes. En planifiant soigneusement, en suivant la liste de contrôle, et travailler avec un intégrateur expérimenté, la plupart des projets peuvent être terminés à temps, dans les limites du budget, et fournir des résultats solides.
Étape d'action:
Avant de signer un contrat, demander au moins deux clients de référence issus de projets similaires et effectuer une due diligence approfondie.
Sources de données:
– OIN 10218-1:2025 & OIN 10218-2:2011
– Fédération internationale de robotique (IFR)
– Les leçons tirées de 1000+ déploiements de cellules de soudage robotisées (2024-2026)
Lecture connexe:
– Qu'est-ce qu'une cellule de soudage robotisée? Un guide du débutant 2026
– Combien coûte une cellule de soudage robotisée en 2026?
– ROI des cellules de soudage robotisées en 2026: Guide complet
– Comment choisir la bonne cellule de soudage robotisée: Station simple ou double
Auteur:
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Date de mise à jour: Peut 2026
ARTICLES CONNEXES

6 Défis courants du soudage laser robotisé et comment les résoudre

7Robot d'axe dans l'automatisation du soudage: Études de cas réels et exemples de retour sur investissement

Soudage manuel ou robotisé pour l'acier de construction:Quand l’automatisation est-elle payante?

Pouvez-vous faire confiance à la fiche technique? Comment vérifier la précision du positionneur de soudage avec les laser trackers et ISO 9283

Positionneur de soudage à vendre: Comment choisir le bon type pour votre pièce (Contre-pointe, Type L, Type U, 3 axes horizontaux, Rotatif à axe unique, Inclinaison verticale)
