


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Установка & Руководство по техническому обслуживанию роботизированных систем лазерной сварки: Практическая дорожная карта
Решение о внедрении роботизированной системы лазерной сварки является важной вехой на пути к автоматизации.. Однако, первая покупка — это только начало; обеспечение стабильного времени безотказной работы и точности — это то, что действительно повышает рентабельность инвестиций (рентабельность инвестиций).
Для многих производителей, этап после покупки может быть сложным: Как должно быть подготовлено помещение? Как добиться идеального сварного шва?? Что необходимо для защиты дорогих оптических компонентов? Данное руководство представляет собой профессиональную дорожную карту для успешной реализации., от подготовки сайта до расширенного устранения неполадок.
1. Профессиональная установка & ввод в эксплуатацию
Роботу для лазерной сварки требуется гораздо более контролируемая среда, чем традиционным станциям MIG/TIG, чтобы поддерживать точность на микронном уровне..
1.1 Требования к объекту & Утилиты
- Структурный фундамент: Робот должен быть закреплен на усиленном, ровный бетонный пол. Любая микровибрация во время высокоскоростного движения может поставить под угрозу фокус лазера..
- Стабильный источник питания: Волоконные лазерные источники чувствительны к перепадам напряжения.. Мы настоятельно рекомендуем использовать специальный промышленный стабилизатор напряжения, чтобы предотвратить колебания мощности, которые приводят к неравномерному проплавлению сварного шва..
- Контролируемая среда (Чистота): Пыль — враг лазеров. Даже на тяжелом промышленном предприятии, сварочная ячейка должна быть закрыта, чтобы предотвратить загрязнение внутренней оптики головки лазерной сварки частицами, находящимися в воздухе..
1.2 Критические этапы ввода в эксплуатацию
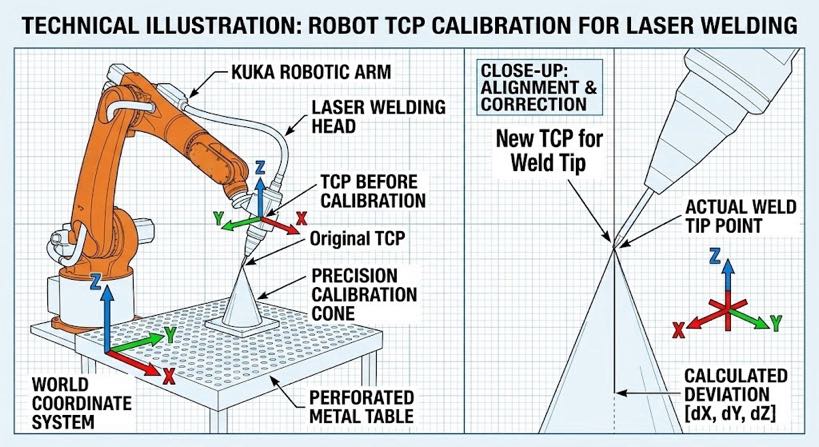
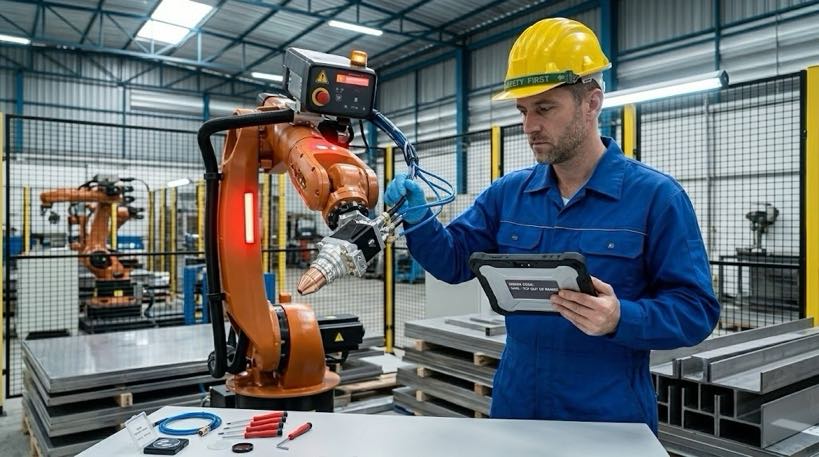
- TCP (Центральная точка инструмента) Калибровка: Это самый важный шаг. Вы должны убедиться, что система координат программного обеспечения идеально совмещена с физической фокусной точкой лазера..
- Проверка параметров процесса: Разработать “Библиотека рецептов” для ваших конкретных материалов путем тестирования:
- Мощность лазера & Скорость: Для оптимальной глубины проникновения.
- Параметры качания: Регулировка частоты и амплитуды для превосходной эстетики шва.
- Оптимизация последовательности: Для минимизации термической деформации в тонкостенных деталях.
2. Профилактическое обслуживание: Защита “Оптическое сердце”
Источник волоконного лазера и оптический путь являются наиболее ценными компонентами.. Дисциплинированный график технического обслуживания может продлить срок службы системы на несколько лет..
2.1 Ежедневный осмотр (Правило 5 минут)
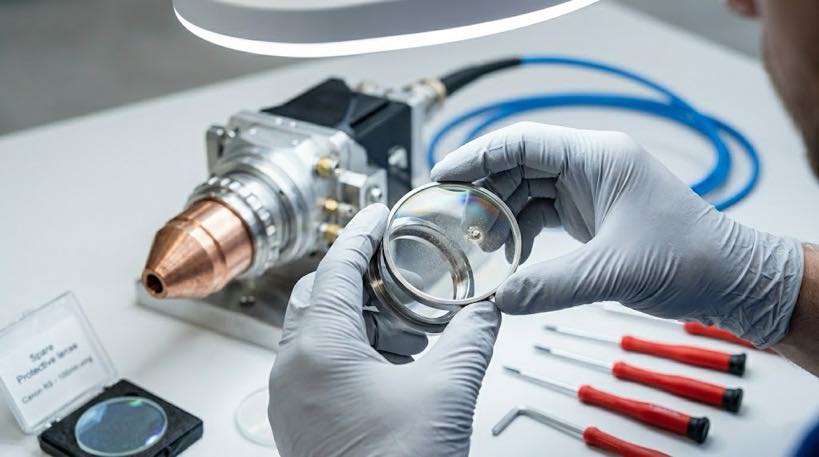
- Обложка слайд (Защитная линза) Инспекция: Перед каждой сменой, используйте яркий свет, чтобы проверить “ожоги” или пыль на защитной линзе. Замена $20 линза немедленно предотвращает $5,000 выход из строя коллимирующей линзы.
- Статус чиллера: Проверьте уровень воды и убедитесь, что на лазерной головке не образуется конденсат..
2.2 График периодического технического обслуживания
- Обслуживание медных сопел: Регулярно удаляйте брызги с кончика сопла, чтобы обеспечить беспрепятственный поток защитного газа..
- Шкаф управления воздушным потоком: Очистите впускные фильтры контроллера робота, чтобы предотвратить перегрев внутренних плат привода..
- Цикл охлаждающей жидкости: Каждую замену деионизированной воды в системе охлаждения. 3 месяцев, чтобы предотвратить образование накипи, которая препятствует рассеиванию тепла.
3. Устранение неполадок роботизированной лазерной сварки
Когда производство останавливается, важно быстро диагностировать проблему. Вот топ 3 распространенные проблемы и их решения:
Проблема 1: Почерневшие швы или окисление
- Первопричина: Плохая газовая защита из-за низкой скорости потока., загрязненный газ, или утечка в линии.
- SEO-исправление: Проверьте регулятор давления (0.15-0,2 МПа) и обеспечить защитный газ (Аргон/Азот) эффективно перекрывает сварочную ванну.
Проблема 2: Внезапная потеря провара сварного шва
- Первопричина: Грязная защитная линза является наиболее распространенной причиной., после чего возникли проблемы с температурой воды в чиллере.
- Действие: Замените крышку слайда. Если проблема не устранена, убедитесь, что водоохладитель поддерживает стабильную температуру 25°C.; чрезмерное тепло приводит к снижению мощности лазера.
Проблема 3: Сигнализация движения робота (Отклонение пути)
Первопричина: Задержка связи или механическое столкновение.
Действие: Проверьте кабели EtherCAT или промышленной шины на предмет износа.. Еще раз проверьте положение приспособления, чтобы убедиться, что заготовка не сместилась..
4. Обучение: Ключ к долгосрочному успеху
Самая совершенная автоматизированная сварочная система хороша настолько, насколько хорош ее оператор.. Мы рекомендуем обучить как минимум двух технических специалистов “Основы лазерного процесса.” Оператор, который сможет выявить стареющую линзу до того, как она выйдет из строя, сэкономит вашей компании тысячи долларов на незапланированных простоях..
Максимизация вашего ресурса автоматизации
Успешная роботизированная лазерная сварка — это баланс прецизионного оборудования и дисциплинированной работы.. Следуя этим протоколам установки и обслуживания, ваш завод превратится из ручного труда в высокопроизводительное, высокоточное производственное предприятие.
Далее в нашей серии:
Теперь, когда вы знаете стоимость, рентабельность инвестиций, и эксплуатация, как выбрать подходящего партнера? Оставайтесь с нами: “Как выбрать поставщика роботизированной лазерной сварки: От технической оценки к выборочному тестированию.” Мы предоставим контрольный список из 5 пунктов, который поможет вам проверить производителей и обеспечить лучшую в отрасли послепродажную поддержку.!
Идентификация автора
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

Как рассчитать окупаемость роботизированной сварочной ячейки 2026: Полный шаблон с реальными случаями

Как роботизированная лазерная сварка позволяет облегчить автомобильную промышленность: От высокопрочной стали к алюминиевым кузовам

Анатомия роботизированной сварочной камеры: Основные компоненты & Руководство по выбору (2026)
Головка и задняя бабка против. L-тип против. Позиционер робота U-типа: Как выбрать по форме заготовки

10 Ключевые преимущества внедрения роботизированной сварочной установки в вашем цехе
